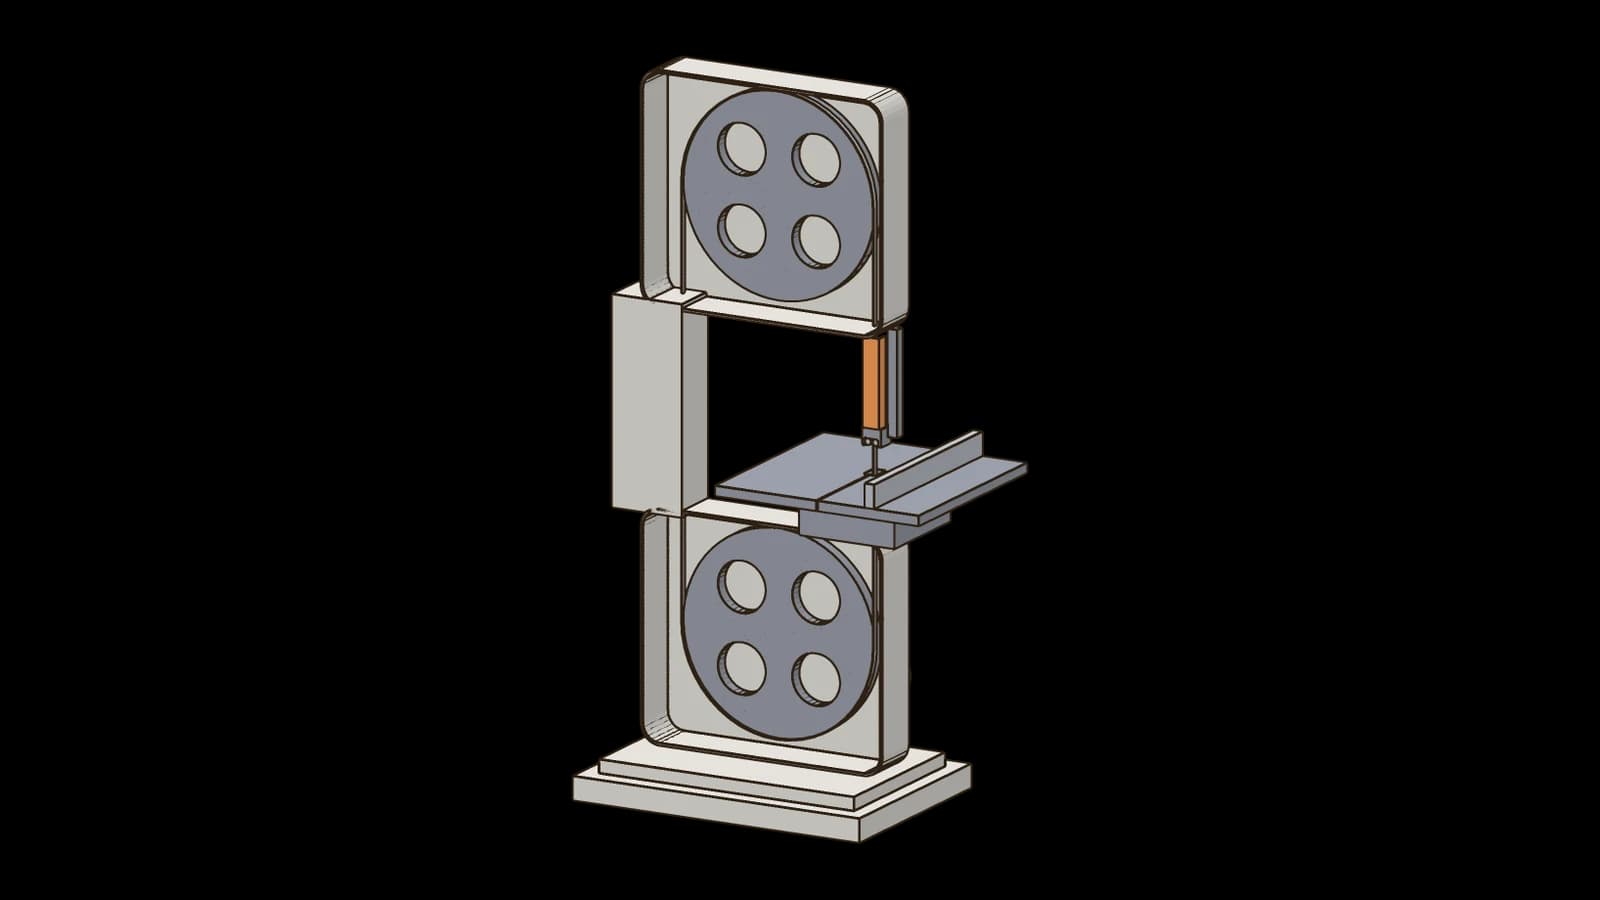
Die Bandsäge nutzt ein endlos verschweißtes Sägeband, das über ein oberes und ein unteres Rad läuft. Anders als die Kreissäge kann sie damit sowohl enge Kurven und Freiformschnitte ausführen als auch dicke Hölzer mit vergleichsweise wenig Kraftaufwand und geringem Schnittverlust auftrennen.
Aufbau
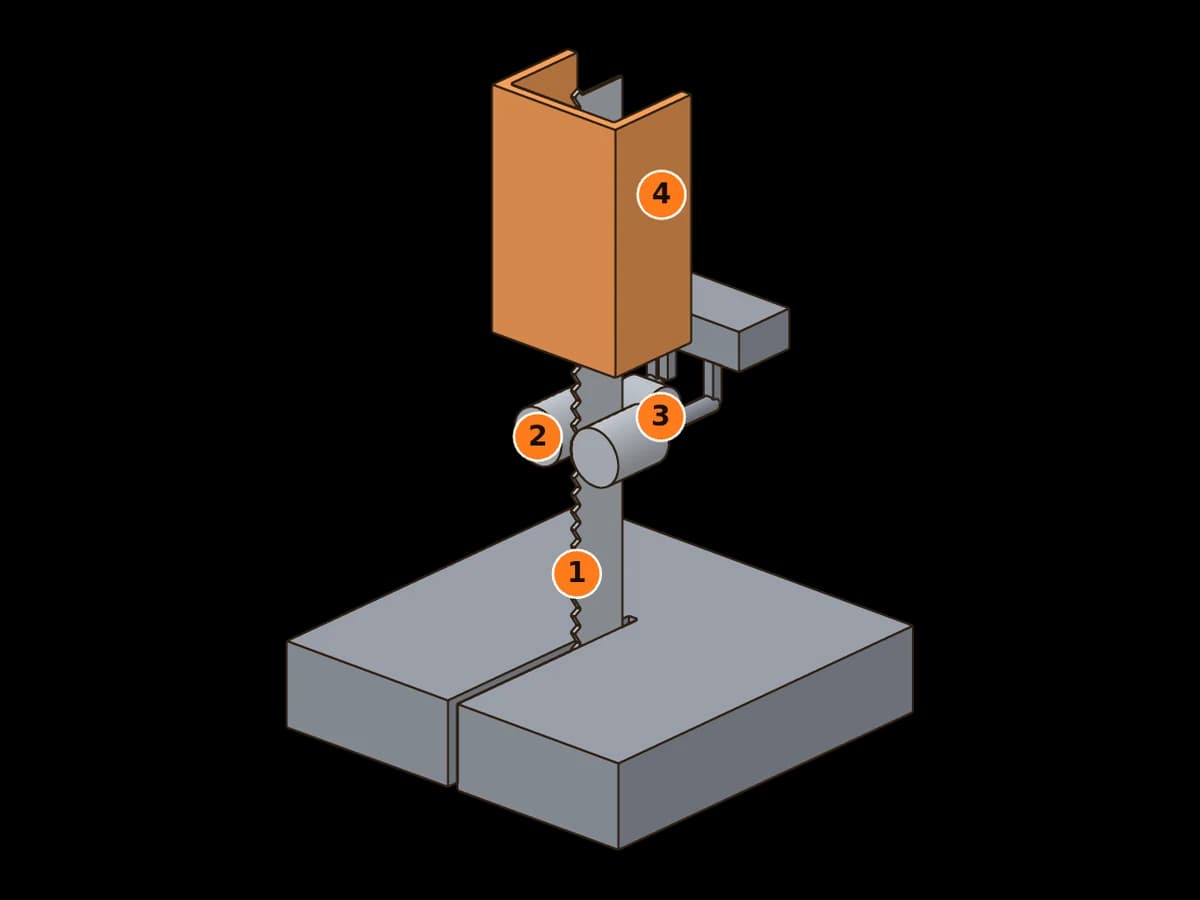
Das untere Rad wird angetrieben, das obere lässt sich zum Spannen anheben und zum Einstellen des Bandlaufs neigen. Die Räder sitzen in Gehäusen mit Türen – in der Titelzeichnung sind die Türen abgenommen. Über und unter dem Tisch führen Bandführungen das Band: seitliche Rollen oder Gleitstücke verhindern das Ausweichen, eine Stützrolle hinter dem Band nimmt den Vorschubdruck auf. Die obere Führung sitzt an einer höhenverstellbaren Stange mit Bandabdeckung. Der Tisch lässt sich für Winkelschnitte neigen, ein Parallelanschlag dient dem geraden Auftrennen.
Eigenschaften
- Die schmale Schnittfuge (ca. 1–2 mm gegenüber 3–4 mm bei der Kreissäge) verringert den Materialverlust spürbar – besonders beim Auftrennen von wertvollem Massivholz oder beim Schneiden von Furnier.
- Je schmaler das Band, desto engere Radien lassen sich schneiden – für sehr enge Kurven gibt es Bänder ab etwa 3 mm Breite.
- Die Schnittkraft drückt das Werkstück nach unten auf den Tisch; einen Rückschlag wie an der Kreissäge gibt es praktisch nicht. Runde oder hohl liegende Werkstücke können aber kippen und das Band einklemmen – sie brauchen eine sichere Auflage.
- Die Durchlasshöhe bestimmt, wie dickes Holz sich in einem Zug auftrennen lässt.
Verwendung
- Freiform- und Kurvenschnitte, etwa für geschwungene Möbelteile und Schablonen
- Auftrennen dicker Bohlen und Blöcke, auch für Furnier in Eigenherstellung
- Ablängen runder oder unregelmäßiger Werkstücke mit passender Auflage
- Besäumen von Baumkanten bei Schwartenbrettern
Verarbeitung
- Bandspannung nach Herstellerangabe für die jeweilige Bandbreite einstellen – zu wenig Spannung lässt das Band verlaufen, zu viel belastet Band und Lager.
- Die obere Führung so dicht wie möglich über das Werkstück stellen; das stabilisiert den Schnitt und lässt kaum Band frei.
- Enge Radien mit Entlastungsschnitten vorbereiten, statt das Band in den Bogen zu zwingen.
- Breite, grobzahnige Bänder für gerade Schnitte in dickem Holz, schmale, feinzahnige für Kurven und dünnes Material.
Anleitung: Sägeband wechseln und einstellen
Band auflegen, spannen und führen
- 1
Maschine sichern
Ausschalten, gegen Wiedereinschalten sichern, Radtüren öffnen, Führungen oben und unten zurückstellen, Band entspannen und abnehmen.
- 2
Neues Band auflegen
Band über beide Räder legen; die Zähne zeigen zum Bediener und am Tisch nach unten.
- 3
Spannen und Lauf einstellen
Nach der Skala für die Bandbreite spannen. Oberes Rad von Hand drehen und so neigen, dass das Band mittig auf der Bandage läuft.
- 4
Führungen anstellen
Stützrolle knapp hinter das Band stellen, sodass sie im Leerlauf nicht mitdreht. Seitliche Rollen bis kurz hinter den Zahngrund vorschieben und mit minimalem Spiel an das Band stellen.
- 5
Abschließen
Türen schließen, obere Führung knapp über das Werkstück stellen, Probeschnitt.
Technische Daten
| Raddurchmesser | 300–800 mm (Werkstattmaschinen) |
|---|---|
| Durchlasshöhe | 200–450 mm |
| Bandbreite | 6–35 mm (je nach Radius) |
| Bandgeschwindigkeit | meist ca. 1.200–1.800 m/min (20–30 m/s) |
| Schnittfugenbreite | ca. 1–2 mm (deutlich weniger als Kreissäge) |
Fazit
Wo die Formatkreissäge an ihre Grenzen stößt – bei Kurven, dicken Bohlen oder wertvollem Holz – übernimmt die Bandsäge. Richtig eingestellte Bandspannung und -führung sind dabei entscheidender für die Schnittqualität als bei fast jeder anderen Werkstattmaschine.