Fertigungsprozesse in der Schreinerei optimieren
Wo stockt es wirklich – und was hilft dagegen? Statt nach Gefühl neue Maschinen zu kaufen, führt ein fester Ablauf zum Ziel: messen, den Engpass finden, die Ursache klären, eine Lösung im Test erproben und das Ergebnis festschreiben. Ein durchgespielter Testablauf zeigt, wie das in einer Werkstatt aussieht.
In sechs Schritten zum besseren Ablauf
Der Ablauf folgt dem bewährten Kreis aus Planen, Ausprobieren, Prüfen und Festschreiben – PDCA, nach den englischen Wörtern Plan, Do, Check, Act. Entscheidend ist die Reihenfolge: erst messen, dann ändern – und immer nur eine Sache auf einmal.
- 1Ziel festlegenEine Kennzahl mit gemessenem Ausgangswert
- 2Ablauf sichtbar machenStationen und Wege, wie sie wirklich sind
- 3Messen, wo es stocktBearbeitungs- und Liegezeiten, der Engpass
- 4Ursachen findenDie eigentliche Ursache statt des Symptoms
- 5Lösung im Test erprobenEine Maßnahme, ein Zeitraum, gleiche Messung
- 6Prüfen und festschreibenNeuer Standard – und der nächste Engpass
Wie das konkret aussieht, zeigt der durchgespielte Testablauf weiter unten: ein Auftrag, vier Wochen, eine Werkstatt.
1. Ziel festlegen und den Ausgangswert messen
Optimieren ohne Ziel endet im Aufräumen. Am Anfang steht ein Problem, das alle spüren, übersetzt in eine Zahl, die sich messen lässt:
Problem
„Wir werden nie rechtzeitig fertig.“
- Passende Kennzahl
- Durchlaufzeit in der Werkstatt
- So wird sie gemessen
- Je Auftrag Fertigungsstart und Verladung notieren
Problem
„Montagetermine platzen.“
- Passende Kennzahl
- Termintreue
- So wird sie gemessen
- Anteil der Montagen, die am zugesagten Termin stattfinden
Problem
„Ständig fehlt etwas oder passt nicht.“
- Passende Kennzahl
- Fehlteile und Nacharbeitsstunden
- So wird sie gemessen
- Strichliste an der Bank, mit Grund
Problem
„Alle arbeiten viel, aber es kommt wenig raus.“
- Passende Kennzahl
- Stunden je Auftrag im Vergleich zur Kalkulation
- So wird sie gemessen
- Nachkalkulation der letzten Aufträge
Problem
„Die Maschine steht dauernd.“
- Passende Kennzahl
- Laufanteil der Maschine
- So wird sie gemessen
- Multimomentaufnahme, siehe Schritt 3
Praxistipp
2. Den Ablauf sichtbar machen
Gemeinsam mit den Leuten aus der Werkstatt wird aufgezeichnet, welche Stationen ein Auftrag durchläuft – so, wie es tatsächlich ist, nicht wie es sein sollte. In vielen Schreinereien sieht die Kette ungefähr so aus:
- Wareneingang
- Zuschnitt
- Kante
- CNC
- Zusammenbau
- Oberfläche
- Endkontrolle
- Verladen
Zu jeder Station gehört die Frage: Wo werden Teile zwischengelagert, umgestapelt oder gesucht? Genau dort entsteht Zeit, die in keiner Kalkulation steht.
Für die Wege hilft ein Spaghetti-Diagramm: Auf einem Grundriss der Werkstatt wird jeder Weg eines Auftrags als Linie eingezeichnet. Ein dichtes Knäuel zeigt Umwege und Hin-und-her-Transporte auf einen Blick. Wie sich die Werkstatt nach dem Materialfluss ordnen lässt, beschreibt der Artikel Lagerverwaltung und Materialfluss.
3. Messen: Wo stockt es?
Jetzt wird gemessen, nicht geschätzt. Vier einfache Methoden reichen für die meisten Werkstätten, alle kommen mit Papier und Stift aus:
Methode
Laufzettel
- So geht's
- Ein Auftrag bekommt einen Zettel, an jeder Station werden Ankunft, Beginn und Ende eingetragen.
- Was sie zeigt
- Wie viel Zeit Bearbeitung ist und wie viel Liegezeit – und vor welcher Station die Teile am längsten liegen.
Methode
Warteschlangen zählen
- So geht's
- Jeden Tag zur gleichen Zeit zählen, wie viele Wagen oder Stapel vor jeder Station stehen.
- Was sie zeigt
- Wo sich Arbeit staut. Die längste Schlange steht fast immer vor dem Engpass.
Methode
Multimomentaufnahme
- So geht's
- Zu wechselnden Zeiten notieren, was eine Maschine gerade tut: läuft, wird gerüstet, steht – und warum.
- Was sie zeigt
- Wie viel der Zeit die Maschine wirklich arbeitet. Schon 40 Rundgänge geben ein brauchbares Bild.
Methode
Spaghetti-Diagramm
- So geht's
- Auf einem Grundriss der Werkstatt jeden Weg eines Auftrags oder einer Person als Linie einzeichnen.
- Was sie zeigt
- Umwege, Hin-und-her-Transporte und Suchgänge – je dichter das Knäuel, desto mehr Wegezeit.
Woran man den Engpass erkennt
- Vor ihm stapelt sich Arbeit, hinter ihm warten Menschen oder Maschinen
- Er läuft regelmäßig in Überstunden oder am Samstag
- In der Werkstatt fällt oft die Frage: „Wann ist die … frei?“
- Fällt er einen Tag aus, verschieben sich alle Termine
Fast immer zeigt die Messung dasselbe Bild: Die eigentliche Bearbeitung macht nur einen kleinen Teil der Durchlaufzeit aus, die meiste Zeit liegen die Teile. Wer die Liegezeit verkürzt, gewinnt mehr als mit schnelleren Maschinen.
4. Ursachen finden statt Symptome behandeln
Ist klar, wo es stockt, folgt die Frage nach dem Warum. Drei Werkzeuge helfen, von der Beobachtung zur eigentlichen Ursache zu kommen:
5-mal-Warum
Fünfmal hintereinander nach dem Warum fragen, bis die Antwort nicht mehr „weil es halt so ist“ lautet, sondern eine Ursache nennt, die sich ändern lässt.
Ursachen nach den 4 M
Mögliche Ursachen nach Mensch, Maschine, Material und Methode sortieren – das Fischgrätendiagramm nach Ishikawa in einfacher Form. So wird keine Seite übersehen.
Strichliste nach Pareto
Eine Woche lang jede Störung mit Grund notieren und nach Häufigkeit sortieren. Meist verursachen zwei, drei Gründe den Großteil – die kommen zuerst dran.
Praxistipp
5. Eine Lösung entwickeln und im Test erproben
Lösungen entstehen am besten gemeinsam mit dem Team. Zuerst kommt dran, was wenig kostet und viel bringt. Am Engpass gilt die Reihenfolge der Engpasstheorie: erst seine Zeit voll nutzen, dann alles andere nach ihm ausrichten, erst zuletzt investieren.
Spielregeln für den Test
- Eine Maßnahme nach der anderen – sonst bleibt unklar, was gewirkt hat.
- Zeitraum festlegen, zum Beispiel zwei bis vier Wochen oder rund zehn Aufträge.
- Genauso messen wie vorher, mit derselben Kennzahl und derselben Methode.
- Eine Person verantwortet den Test und hält Beobachtungen fest.
- Vorher klären, was bei Problemen passiert: Wird es schlechter, wird der Test abgebrochen und der alte Ablauf gilt wieder.
6. Ergebnis prüfen und festschreiben
Nach dem Test wird die Kennzahl mit dem Ausgangswert verglichen. Dann gibt es drei Möglichkeiten: übernehmen, anpassen und erneut testen – oder verwerfen.
Was funktioniert, wird zum neuen Standard: als kurze Arbeitsanweisung, als Einstellkarte an der Maschine, als Markierung auf dem Boden oder als Checkliste. Alle Beteiligten werden eingewiesen, auch die, die beim Test nicht dabei waren.
Danach beginnt der Kreis von vorn, denn der Engpass wandert: Ist eine Station entlastet, bremst die nächste. Viele Betriebe verankern das in einer kurzen monatlichen Runde – das ist der kontinuierliche Verbesserungsprozess (KVP).
Testablauf durchgespielt: ein Auftrag, vier Wochen, eine Werkstatt
Die Musterschreinerei hat sechs Leute in der Werkstatt und fertigt vor allem Einbaumöbel und Küchen. Das Gefühl aller: Wir arbeiten viel und sind trotzdem immer zu spät dran. So läuft der Testablauf – mit erfundenen, aber typischen Zahlen.
Schritt 1: Ziel und Ausgangswert
Kennzahl ist die Durchlaufzeit in der Werkstatt vom Fertigungsstart bis zur Verladung. Die letzten zehn Aufträge brauchten im Schnitt 12 Arbeitstage. Ziel: 8 Arbeitstage.
Schritte 2 und 3: Ablauf aufzeichnen und messen
Eine Küche mit 52 Teilen bekommt einen Laufzettel. An jeder Station wird eingetragen, wann die Teile ankommen, wann die Bearbeitung beginnt und wann sie endet. Die Auswertung, gerechnet mit acht Stunden je Arbeitstag:
Station
Zuschnitt
- Liegezeit davor
- 1 Tag
- Bearbeitung
- 3 h
- Beobachtung
- Teile werden in der Reihenfolge geschnitten, in der die Aufträge kommen
Station
Kantenanleimmaschine
- Liegezeit davor
- 3,5 Tage
- Bearbeitung
- 4 h
- Beobachtung
- Bis zu fünf Wagen warten, die Maschine wird im Schnitt sechsmal am Tag umgerüstet
Station
CNC-Bearbeitung
- Liegezeit davor
- 1 Tag
- Bearbeitung
- 3 h
- Beobachtung
- Läuft rund, wartet aber oft auf Teile von der Kante
Station
Zusammenbau an der Bank
- Liegezeit davor
- 0,5 Tage
- Bearbeitung
- 14 h
- Beobachtung
- Beschläge zweimal gesucht, ein Fehlteil nachgeschnitten
Station
Oberfläche
- Liegezeit davor
- 1,5 Tage
- Bearbeitung
- 6 h
- Beobachtung
- Trocknung über Nacht, der Lackierraum ist doppelt belegt
Station
Endkontrolle und Verpacken
- Liegezeit davor
- 0,5 Tage
- Bearbeitung
- 2 h
- Beobachtung
- Keine Auffälligkeiten
Station
Summe
- Liegezeit davor
- 8 Tage
- Bearbeitung
- 32 h, also 4 Tage
- Beobachtung
- Durchlaufzeit 12 Arbeitstage
- Liegen und Warten
- Bearbeitung
- Arbeitstage
Von 12 Arbeitstagen wird an 4 gearbeitet – 8 Tage liegen die Teile. Der größte Block: 3,5 Tage vor der Kantenanleimmaschine. Dort steht auch die längste Warteschlange, die Kante ist der Engpass. Eine Multimomentaufnahme über zwei Wochen, viermal täglich, zeigt, was die Maschine in dieser Zeit tut:
Zustand der Kantenanleimmaschine
Läuft
- Beobachtungen
- 18
- Anteil
- 45 %
Zustand der Kantenanleimmaschine
Wird umgerüstet
- Beobachtungen
- 10
- Anteil
- 25 %
Zustand der Kantenanleimmaschine
Steht: Bediener fehlt
- Beobachtungen
- 7
- Anteil
- 17,5 %
Zustand der Kantenanleimmaschine
Steht: Kantenmaterial fehlt
- Beobachtungen
- 5
- Anteil
- 12,5 %
Der Engpass arbeitet also nicht einmal die Hälfte der Zeit. Jede Stunde, die er rüstet oder steht, fehlt der ganzen Werkstatt.
Schritt 4: Ursachen
- 1Warum liegen die Teile 3,5 Tage vor der Kante? Weil die Maschine nur knapp die Hälfte der Zeit läuft.
- 2Warum läuft sie so wenig? Weil sie im Schnitt sechsmal am Tag umgerüstet wird und oft auf Bediener oder Kantenmaterial wartet.
- 3Warum wird so oft umgerüstet? Weil die Teile in der Reihenfolge der Säge ankommen und die Kantendekore ständig wechseln.
- 4Warum gibt die Säge die Reihenfolge vor? Weil nur der Zuschnitt geplant wird.
- 5Warum wird die Kante nicht geplant? Weil niemand sie als Engpass gesehen hat.
Die Sortierung nach den 4 M ergänzt das Bild: Mensch – nur ein Mitarbeiter kann die Maschine einrichten. Material – Kantenrollen lagern im Nebenraum, Leim wird erst beim Rüsten geholt. Methode – eingestellt wird nach Gefühl, es gibt keine Einstellwerte. Maschine – der Wechsel zwischen hellem und dunklem Leim dauert lange.
Schritt 5: Maßnahmen im Test
Das Team entscheidet sich für ein Bündel, das ausschließlich am Engpass ansetzt, und testet es vier Wochen lang:
- Reihenfolge an der Kante planen: Teile nach Dekor und Kantendicke bündeln, hell vor dunkel. Die Säge schneidet in derselben Reihenfolge vor.
- Rüsten vorbereiten, solange die Maschine läuft: Kantenrollen und Leim für den nächsten Block stehen auf einem Rüstwagen bereit.
- Einstellkarte je Kantentyp direkt an der Maschine.
- Ein zweiter Mitarbeiter wird an der Maschine eingewiesen.
- Begrenzter Puffer: Vor der Kante ist Platz für höchstens drei Wagen, auf dem Boden markiert. Ist er voll, schneidet die Säge nichts Neues für die Kante.
Streng genommen sind das mehrere Maßnahmen auf einmal. Weil alle an derselben Ursache ansetzen – dem Zeitverlust am Engpass – und gemeinsam gemessen werden, ist das hier vertretbar. Bei Maßnahmen an verschiedenen Stationen gilt: eine nach der anderen.
Schritt 6: Ergebnis nach vier Wochen
Kennzahl
Umrüstungen je Tag
- Vorher
- 6
- Nach dem Test
- 3
Kennzahl
Rüstzeit je Wechsel
- Vorher
- 20 min
- Nach dem Test
- 12 min
Kennzahl
Laufanteil der Kante
- Vorher
- 45 %
- Nach dem Test
- 65 %
Kennzahl
Liegezeit vor der Kante
- Vorher
- 3,5 Tage
- Nach dem Test
- 1 Tag
Kennzahl
Durchlaufzeit in der Werkstatt
- Vorher
- 12 Arbeitstage
- Nach dem Test
- 9 Arbeitstage
- Liegen und Warten
- Bearbeitung
- Arbeitstage
Die Durchlaufzeit sinkt von 12 auf 9 Arbeitstage, ohne neue Maschine und ohne mehr Personal. Die Maßnahmen werden zum Standard. Das Ziel von 8 Tagen ist noch nicht erreicht – und die nächste Messung zeigt, wo es jetzt hakt: Die längste Liegezeit steht vor der Oberfläche. Der nächste Durchgang beginnt dort.
So geht’s in der eigenen Werkstatt
Die sieben Arten der Verschwendung in der Werkstatt
Die Lean-Methode unterscheidet sieben Arten von Verschwendung – Tätigkeiten, die Zeit kosten, ohne dass das Möbel besser wird. Als Checkliste beim Rundgang helfen sie, Ursachen schneller zu erkennen:
Verschwendung
Transport
- Beispiel in der Schreinerei
- Platten werden mehrfach umgestapelt, Teile quer durch die Halle gefahren
- Gegenmittel
- Werkstatt nach dem Teilefluss anordnen, Teile auf Rollwagen direkt weitergeben
Verschwendung
Bestände
- Beispiel in der Schreinerei
- Halbfertige Teile stapeln sich zwischen den Maschinen, Restplatten ohne Übersicht
- Gegenmittel
- Puffer vor jeder Station begrenzen, Restplatten mit Maß beschriften
Verschwendung
Bewegung
- Beispiel in der Schreinerei
- Werkzeug, Beschläge und Zeichnungen werden gesucht
- Gegenmittel
- Fester Platz für alles, Beschläge je Auftrag kommissionieren
Verschwendung
Warten
- Beispiel in der Schreinerei
- Teile liegen vor dem Engpass, Mitarbeitende warten auf Pläne oder Material
- Gegenmittel
- Reihenfolge am Engpass planen, AV vor dem Fertigungsstart abschließen
Verschwendung
Überproduktion
- Beispiel in der Schreinerei
- Teile werden zu früh oder auf Vorrat gefertigt und müssen nach einer Änderung neu gemacht werden
- Gegenmittel
- Erst fertigen, wenn Pläne und Nachmaß stehen
Verschwendung
Überbearbeitung
- Beispiel in der Schreinerei
- Sichtqualität an Innenseiten, doppelte Kontrollen, engere Toleranzen als nötig
- Gegenmittel
- Anforderungen je Bauteil festlegen: Sicht- oder Innenseite
Verschwendung
Fehler und Nacharbeit
- Beispiel in der Schreinerei
- Fehlteile durch Übertragungsfehler, falsche Kante, Maßfehler
- Gegenmittel
- Stückliste aus dem CAD, Endkontrolle, Fehler nach Ursache auswerten
Typische Engpässe und was oft hilft
Jede Werkstatt ist anders, aber einige Stationen werden besonders häufig zum Engpass:
Station
Plattenaufteilsäge
- Woran man es merkt
- Der Zuschnitt läuft tagelang hinterher, Restplatten stapeln sich
- Was oft hilft
- Schnitte optimieren, Zuschnitte mehrerer Aufträge bündeln, Restplatten verwalten
Station
Kantenanleimmaschine
- Woran man es merkt
- Wagen stauen sich, bei jedem Dekorwechsel wird lange gerüstet
- Was oft hilft
- Nach Dekor und Kantendicke bündeln, Rüsten vorbereiten, Einstellkarten
Station
CNC
- Woran man es merkt
- Programme fehlen oder entstehen erst an der Maschine
- Was oft hilft
- Programme in der AV erzeugen, Werkzeugbelegung planen
Station
Zusammenbau
- Woran man es merkt
- Beschläge werden gesucht, Fehlteile fallen erst hier auf
- Was oft hilft
- Beschläge je Auftrag kommissionieren, Teile mit Etikett und Positionsnummer
Station
Oberfläche
- Woran man es merkt
- Trockenzeiten bremsen, der Lackierraum ist ständig belegt
- Was oft hilft
- Lackiertage planen, über Nacht trocknen lassen, genug Trockenwagen
Station
Arbeitsvorbereitung
- Woran man es merkt
- Die Werkstatt wartet auf Pläne, Freigaben oder Material
- Was oft hilft
- AV vor dem Fertigungsstart abschließen, Freigaben früh einholen
Station
Montage
- Woran man es merkt
- Montagen dauern länger als geplant, Teile fehlen vor Ort
- Was oft hilft
- Ladeliste, Vormontage in der Werkstatt, Rückmeldungen der Monteure auswerten
Die häufigsten Stolpersteine
Die meisten Verbesserungen scheitern nicht an der Idee, sondern am Vorgehen:
| Stolperstein | Abhilfe |
|---|---|
| Den falschen Engpass optimiert | Erst messen, wo sich Arbeit staut. Eine schnellere Maschine an anderer Stelle verkürzt die Durchlaufzeit nicht. |
| Die Lösung steht vor der Messung fest | Ausgangswert erfassen, dann ändern, dann genauso messen wie vorher. |
| Zu viele Änderungen auf einmal | Eine Maßnahme je Test – sonst bleibt unklar, was gewirkt hat. |
| Das Team bleibt außen vor | Die Leute an der Maschine kennen die Ursachen. Messungen gemeinsam auswerten und nicht als Kontrolle einsetzen. |
| Kein Standard nach dem Test | Was funktioniert, schriftlich festhalten und alle einweisen – sonst kehren die alten Gewohnheiten zurück. |
| Nach dem ersten Erfolg ist Schluss | Der Engpass wandert. In festen Abständen neu messen und den nächsten angehen. |
Vorlagen zum Messen und Auswerten
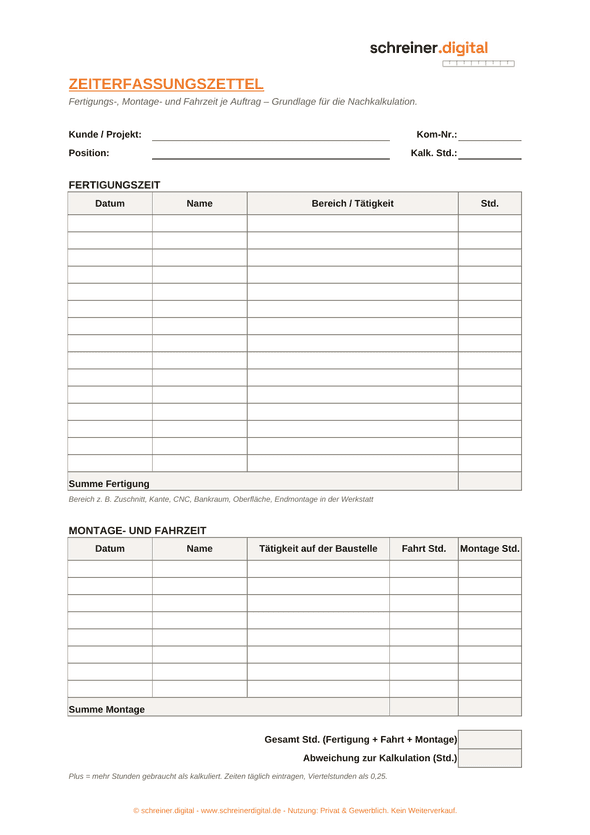
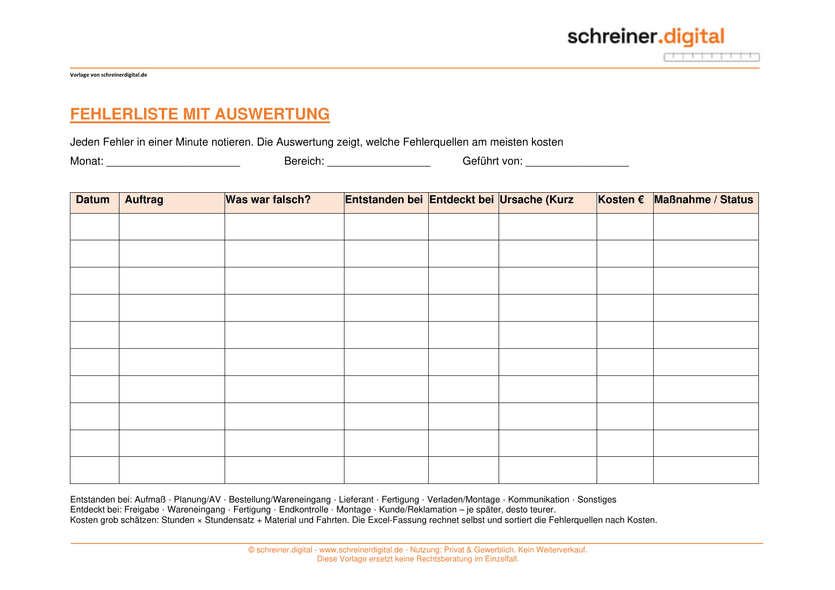
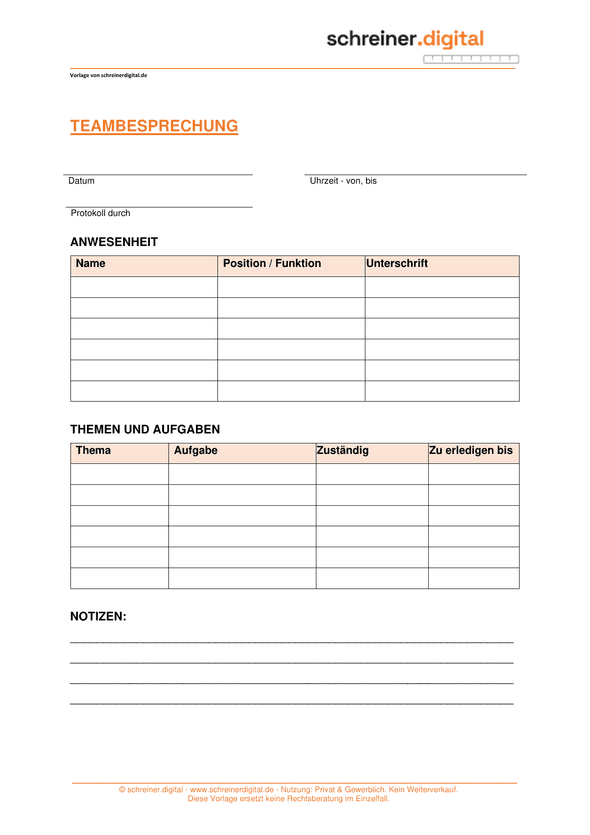
Für die ersten Messungen reichen Papier und Stift: Der Zeiterfassungszettel hält Fertigungs-, Montage- und Fahrzeit je Auftrag fest und zeigt die Abweichung zur Kalkulation, die Fehlerliste mit Auswertung, welche Fehler am meisten kosten. Das Teambesprechung-Protokoll hält Maßnahmen, Verantwortliche und Termine aus der Verbesserungsrunde fest.
Häufig gestellte Fragen (FAQ)
Lohnt sich das auch für eine kleine Schreinerei?
Ja. In kleinen Betrieben sind die Wege kurz, Änderungen schnell umgesetzt und die Wirkung sofort spürbar. Software braucht es dafür nicht: Laufzettel, Strichliste und ein Grundriss der Werkstatt reichen für die ersten Durchgänge.
Was ist ein Engpass?
Die Station mit der geringsten Kapazität im Verhältnis zur Arbeit, die durch sie hindurch muss. Sie bestimmt das Tempo der ganzen Werkstatt. Jede Stunde, die der Engpass verliert, fehlt der gesamten Fertigung – eine gewonnene Stunde an einer anderen Station dagegen verkürzt die Durchlaufzeit nicht.
Wie lange sollte ein Test laufen?
So lange, dass genug Aufträge durchlaufen, um das Ergebnis von Zufällen zu unterscheiden – in den meisten Werkstätten zwei bis vier Wochen oder rund zehn Aufträge. Gemessen wird genauso wie beim Ausgangswert.
Neue Maschine oder bessere Organisation?
Zuerst die Organisation. Die Engpasstheorie empfiehlt die Reihenfolge: den Engpass voll ausnutzen (weniger Rüsten, keine Stillstände, die richtige Reihenfolge), alle anderen Stationen nach ihm ausrichten und erst dann in zusätzliche Kapazität investieren – und zwar genau am Engpass. Eine Investition an anderer Stelle bringt keine kürzere Durchlaufzeit.
Wie bringe ich das Team mit ins Boot?
Das Ziel offen erklären: Es geht um den Ablauf, nicht um die Leistung einzelner. Gemessen wird der Auftrag oder die Maschine, nicht die Person. Wer an der betroffenen Station arbeitet, gehört in die Testgruppe, Ergebnisse werden gemeinsam ausgewertet. Gibt es einen Betriebsrat, ist er von Anfang an dabei.
Was bringt 5S in der Werkstatt?
Ordnung mit System: Sortieren, Systematisieren, Säubern, Standardisieren und Selbstdisziplin. Jedes Werkzeug und jeder Beschlag hat einen festen, beschrifteten Platz. Das spart Suchzeiten und macht Abweichungen sichtbar – fehlt etwas, fällt es sofort auf.
Wie hängen Digitalisierung und Prozessoptimierung zusammen?
Digitale Werkzeuge wie CAD/CAM-Anbindung, automatische Stücklisten oder Aufmaß-Apps beseitigen häufig genau die Fehlerquellen und Wartezeiten, die eine Analyse zutage fördert. Sie sind deshalb oft ein Ergebnis der Optimierung, nicht ihr Ausgangspunkt.
Weiterführend
Viele Wartezeiten in der Werkstatt beginnen in der Arbeitsvorbereitung, wie Aufträge und Kapazitäten über alle Projekte hinweg geplant werden, zeigt die Projektplanung. Fehler und Reklamationen systematisch auswerten hilft das Qualitätsmanagement. Ob sich eine neue Maschine rechnet, zeigt der Vergleich ihrer Stunden mit der Auftragskalkulation.