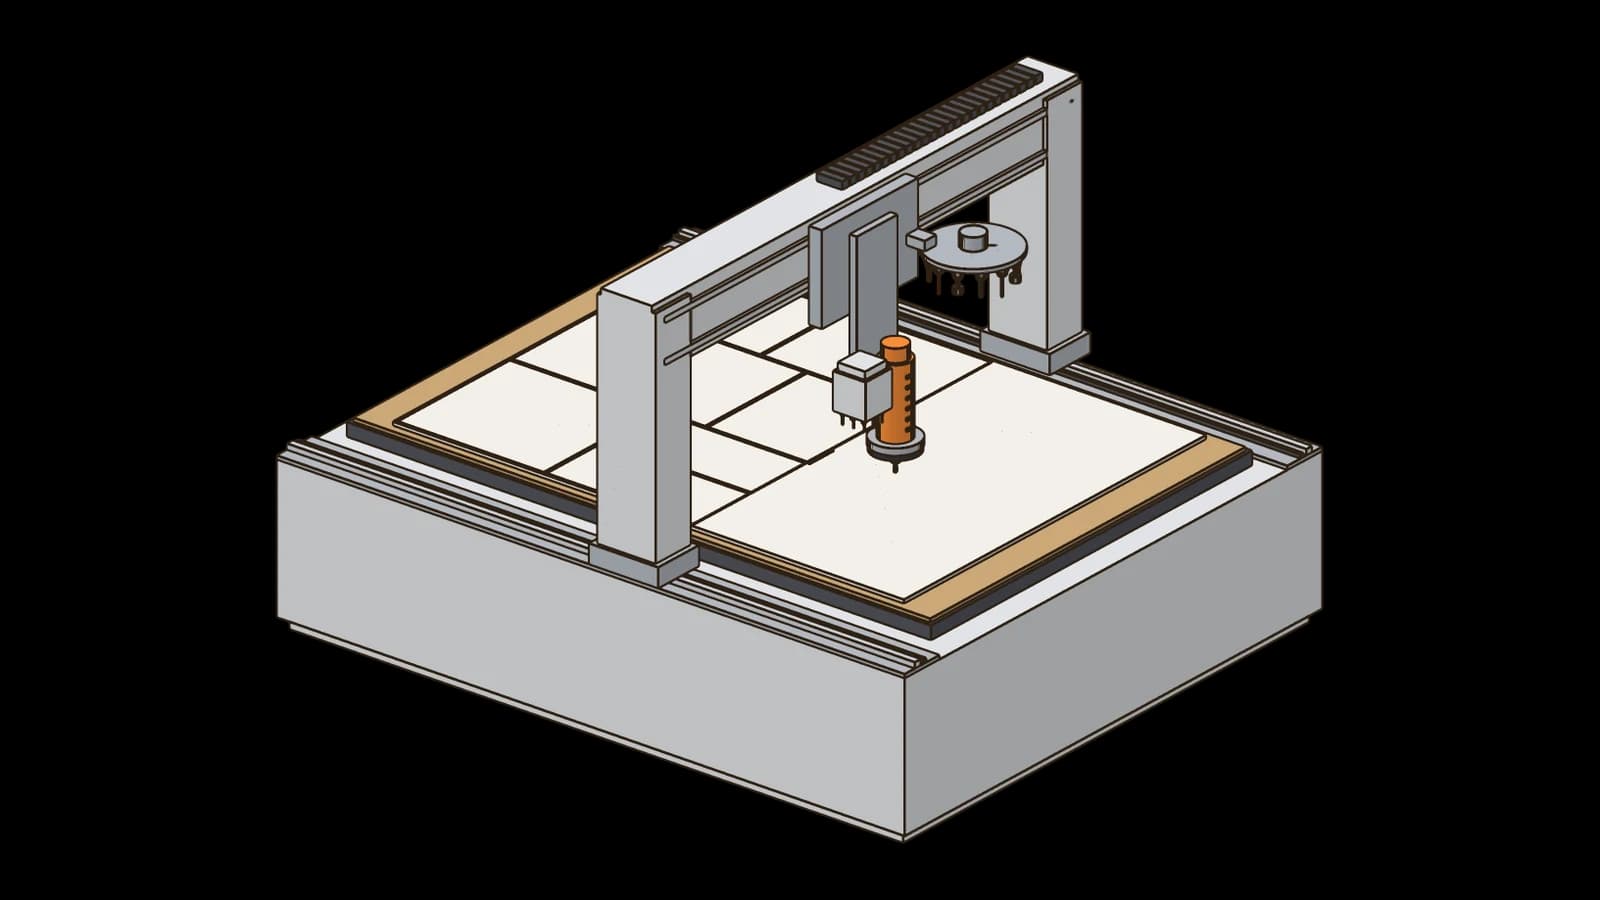
Das CNC-Bearbeitungszentrum (BAZ) übernimmt Bohren, Fräsen, Nuten und bei vielen Modellen auch Sägen automatisch nach hinterlegten Werkzeugbahnen. Statt jeden Arbeitsschritt von Hand einzurichten, überträgt eine CAD/CAM-Software die Konstruktionsdaten in Steuerbefehle – die Maschine arbeitet das Werkstück dann selbstständig ab. In Schreinereien begegnen einem vor allem zwei Bauformen: die Nesting-Maschine und die Konsolenmaschine. Sie unterscheiden sich weniger in der Fräsleistung als darin, wie das Werkstück auf dem Tisch gehalten wird – und genau das bestimmt, welche Teile man damit sinnvoll fertigt.
Aufbau
Über dem Tisch fährt die Bearbeitungseinheit in drei Achsen: in X entlang des Tisches, in Y quer dazu und in Z auf und ab. Getragen wird sie entweder von einem Portal, das auf beiden Seiten des Tisches läuft, oder von einem Ausleger, dessen Ständer hinter dem Tisch fährt. 5-Achs-Zentren ergänzen einen schwenkbaren Kopf für Bearbeitungen im Winkel.
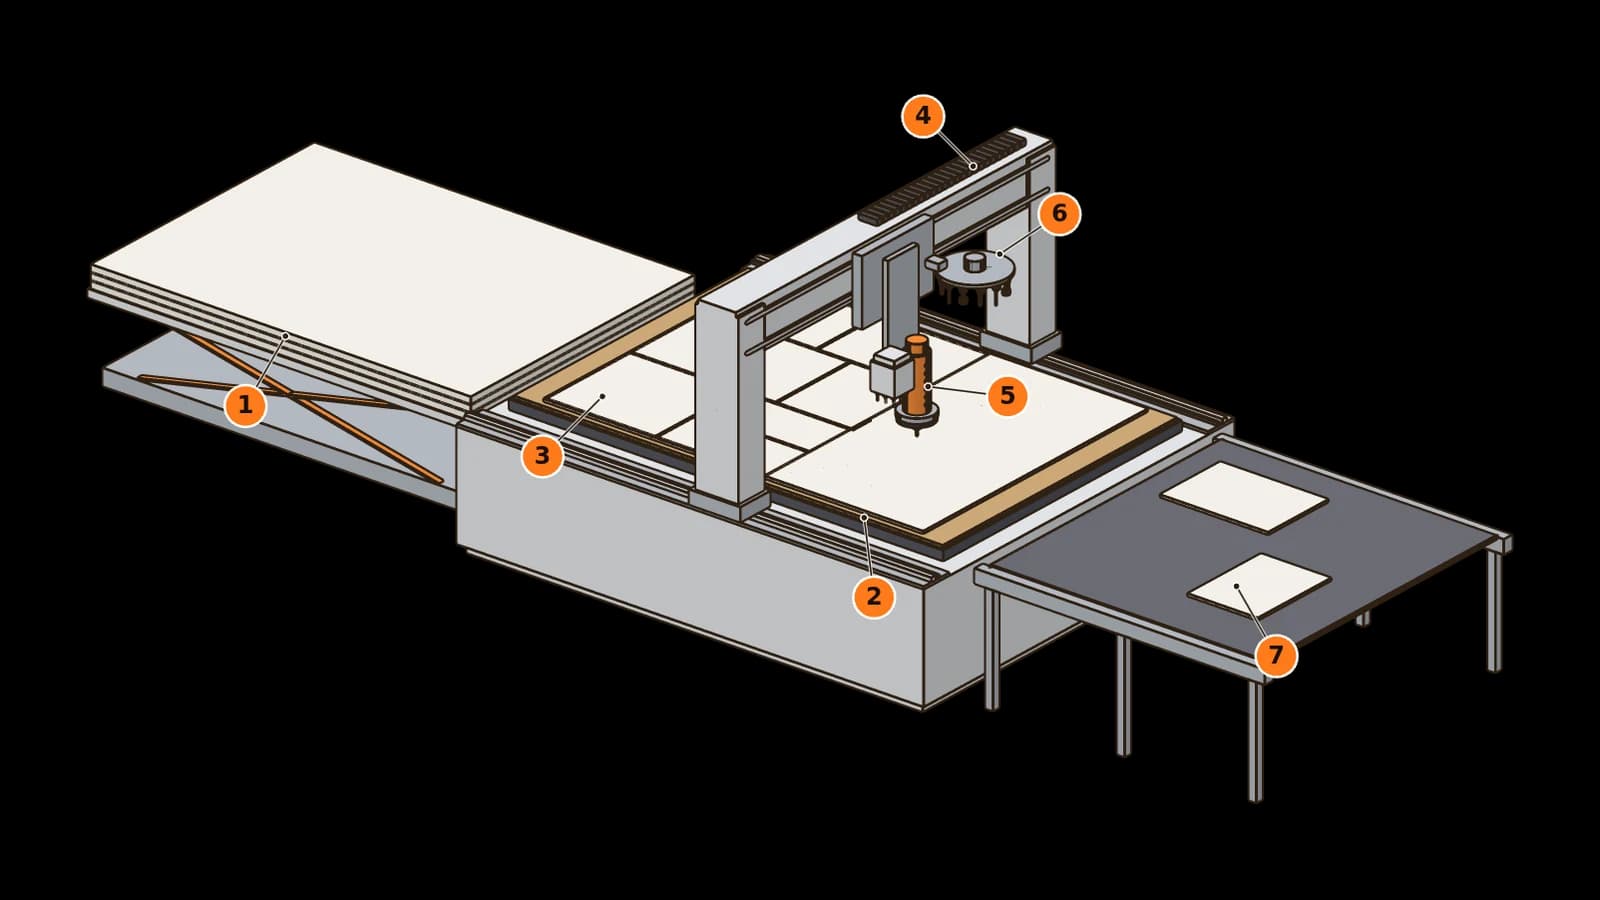
Zur Bearbeitungseinheit gehören die Frässpindel mit Werkzeugaufnahme (meist HSK), ein Bohrkopf mit senkrechten Bohrspindeln im 32-mm-Raster, bei Konsolenmaschinen zusätzlich waagerechte Spindeln für Bohrungen in die Kante und eine Nutsäge. Eine Absaughaube mit Bürstenkranz umschließt das Werkzeug. Der Werkzeugwechsler – als Teller auf dem Schlitten mitfahrend oder als Kette am Maschinenrand – tauscht Fräser, Bohrer und Aggregate automatisch.
Nesting oder Konsole?
Bei der Nesting-Maschine liegt die ganze Rohplatte auf einem Rastertisch mit einer luftdurchlässigen MDF-Opferplatte. Das Vakuum saugt durch diese Platte hindurch, die Maschine fräst die verschachtelten Teile direkt heraus und bohrt sie dabei von oben. Zuschnitt und Bearbeitung laufen in einem Durchgang, eine Formatkreissäge braucht es für diese Teile nicht. Mit Hubtisch, Etikettierer und Abräumband wird daraus eine Zelle, die über weite Strecken ohne Bediener läuft.
Die Konsolenmaschine bearbeitet bereits zugeschnittene Werkstücke. Sie liegen auf Vakuumsaugern, die auf verschiebbaren Konsolen sitzen, oder werden mit Spannzangen gehalten. Weil die Kanten frei liegen, kann die Maschine auch waagerecht in die Kante bohren, Kanten fräsen und mit Kantenaggregat sogar Kanten anleimen. Bei zwei Arbeitsbereichen wird im Pendelbetrieb auf der einen Seite gespannt, während auf der anderen gefräst wird.
Merkmal
Werkstück
- Nesting
- ganze Rohplatte
- Konsole
- zugeschnittenes Teil
Merkmal
Spannen
- Nesting
- Vakuum durch die Opferplatte
- Konsole
- Sauger oder Spannzangen auf Konsolen
Merkmal
Zuschnitt
- Nesting
- fräst die Teile selbst aus
- Konsole
- vorher an der Formatkreissäge
Merkmal
Bohren in die Kante
- Nesting
- nicht möglich, Teile liegen in der Platte
- Konsole
- ja, mit waagerechten Spindeln
Merkmal
Stark bei
- Nesting
- Korpusteile in Serie, Plattenoptimierung
- Konsole
- Fronten, Massivholz, Rahmen, Kantenbearbeitung
Merkmal
Schwach bei
- Nesting
- sehr kleinen Teilen, die auf dem Vakuum rutschen
- Konsole
- vielen kleinen Teilen wegen Rüstzeit pro Teil
Merkmal
Verbrauch
- Nesting
- Opferplatte muss plangefräst und ersetzt werden
- Konsole
- Sauger-Dichtungen
Viele Betriebe kombinieren beides: Nesting für Korpusteile, die Kantenbohrungen danach an einer Bohr-Dübel-Maschine oder an der Konsolenmaschine.
Eigenschaften
- Die Wiederholgenauigkeit liegt deutlich über der von Handarbeit – identische Bauteile wie Küchenkorpusse fallen maßgleich aus.
- Komplexe Bearbeitungen wie Schattenfugen, Lichtkanäle oder Freiformkonturen entstehen in einem Arbeitsgang, für den von Hand mehrere Maschinen nötig wären.
- Den eigentlichen Zeitgewinn bringt der durchgängige Datenfluss von der Planung bis zur Maschine.
- Je nach Software druckt die Maschine auch Etiketten für Teile und Montage.
- Das Vakuum hält nur, was dicht aufliegt: Bei Nesting entscheidet der Zustand der Opferplatte, bei der Konsole die Lage der Sauger unter dem Werkstück.
Verwendung
- Serienfertigung von Korpusbohrungen (32-mm-System) für Küchen- und Möbelbau
- Fräsen von Nuten, Ausklinkungen und Formteilen nach digitaler Vorlage
- Nesting-Zuschnitt: mehrere Bauteile auf einer Rohplatte verschachteln und ausfräsen
- An der Konsolenmaschine: Bohrungen in die Kante für Dübel und Verbinder, Fronten mit Griffmulden, Massivholz- und Rahmenteile
- Gravuren, Beschriftungen und dekorative Fräsungen
Verarbeitung
- Werkzeugdaten (Durchmesser, Länge, Schneidenzahl) in der Steuerung aktuell halten – falsche Werkzeugdaten sind eine häufige Ursache für Maßabweichungen.
- Nullpunkt und Werkstücklage bei jedem neuen Rohteil sorgfältig referenzieren.
- Vakuum vor dem Start prüfen; kleine Nesting-Teile verlieren als Erste den Halt.
- An der Konsolenmaschine die Sauger so setzen, dass sie nicht unter Fräs- und Bohrwegen liegen – sonst fräst man in den Sauger.
- Werkzeugbahnen vorab simulieren, um Kollisionen mit Spannmitteln zu vermeiden.
Anleitung: Aufträge vorbereiten
Nesting: von der Stückliste zur gefrästen Platte
- 1
Verschachteln
Teile im CAM auf die Plattenformate verteilen, Faserrichtung und Dekor beachten, Bohrungen und Nuten zuordnen.
- 2
Kleine Teile sichern
Sehr kleine Teile zuerst bearbeiten oder mit Haltestegen bzw. einer dünnen Restschicht fräsen, damit sie auf dem Vakuum halten.
- 3
Tisch vorbereiten
Opferplatte prüfen und bei Bedarf planfräsen, Platte auflegen, Vakuum einschalten und Unterdruck kontrollieren.
- 4
Simulieren und starten
Programm simulieren, Werkzeuge im Wechsler prüfen, erste Bearbeitung beobachten.
- 5
Abräumen
Teile entnehmen, Etiketten aufbringen, Späne absaugen statt abblasen.
Werkstück auf der Konsolenmaschine spannen
- 1
Spannplan aufrufen
Das CAM-Programm gibt vor, wo Konsolen und Sauger stehen sollen. Viele Maschinen zeigen die Positionen per LED oder Laser an oder fahren die Konsolen selbst.
- 2
Sauger setzen
Sauger so verteilen, dass das Werkstück plan aufliegt und keine Bohrung oder Fräsbahn über einem Sauger liegt. Lange, schmale Teile mit mindestens zwei Saugern je Ende halten.
- 3
Anlegen
Anschlagbolzen hochfahren, Werkstück an Rück- und Seitenanschlag schieben, Vakuum einschalten, Anschläge absenken.
- 4
Pendeln
Bei zwei Arbeitsbereichen startet die Maschine links, während rechts schon das nächste Teil gespannt wird – die Trittmatten sorgen dafür, dass niemand im laufenden Bereich steht.
Technische Daten
| Arbeitsbereich (X/Y) | ca. 2.100–3.700 × 1.300–2.200 mm |
|---|---|
| Achsen | 3 (Standard) bis 5 (mit Schwenkkopf) |
| Spindelleistung | ca. 5–15 kW |
| Tisch Nesting | Rastertisch mit luftdurchlässiger MDF-Opferplatte, ganze Platte wird angesaugt |
| Tisch Konsole | verschiebbare Konsolen mit Vakuumsaugern oder Spannzangen |
| Werkzeugwechsler | Teller- oder Kettenwechsler, meist 8–18 Plätze |
| Sicherheitsnorm | DIN EN ISO 19085-3 (NC-Bohr- und Fräsmaschinen) |
Fazit
Ob Nesting oder Konsole, entscheidet das Teilespektrum: Wer vor allem Korpusteile aus Plattenwerkstoffen fertigt, gewinnt mit Nesting den Zuschnitt gleich mit. Wer viele Fronten, Massivholzteile oder Bohrungen in die Kante hat, braucht die freien Kanten der Konsolenmaschine. In beiden Fällen gilt: Die Maschine ist nur so gut wie die Daten, die sie füttern – der eigentliche Gewinn entsteht durch eine durchgängige CAD/CAM-Kette von der Planung bis zur Maschine.