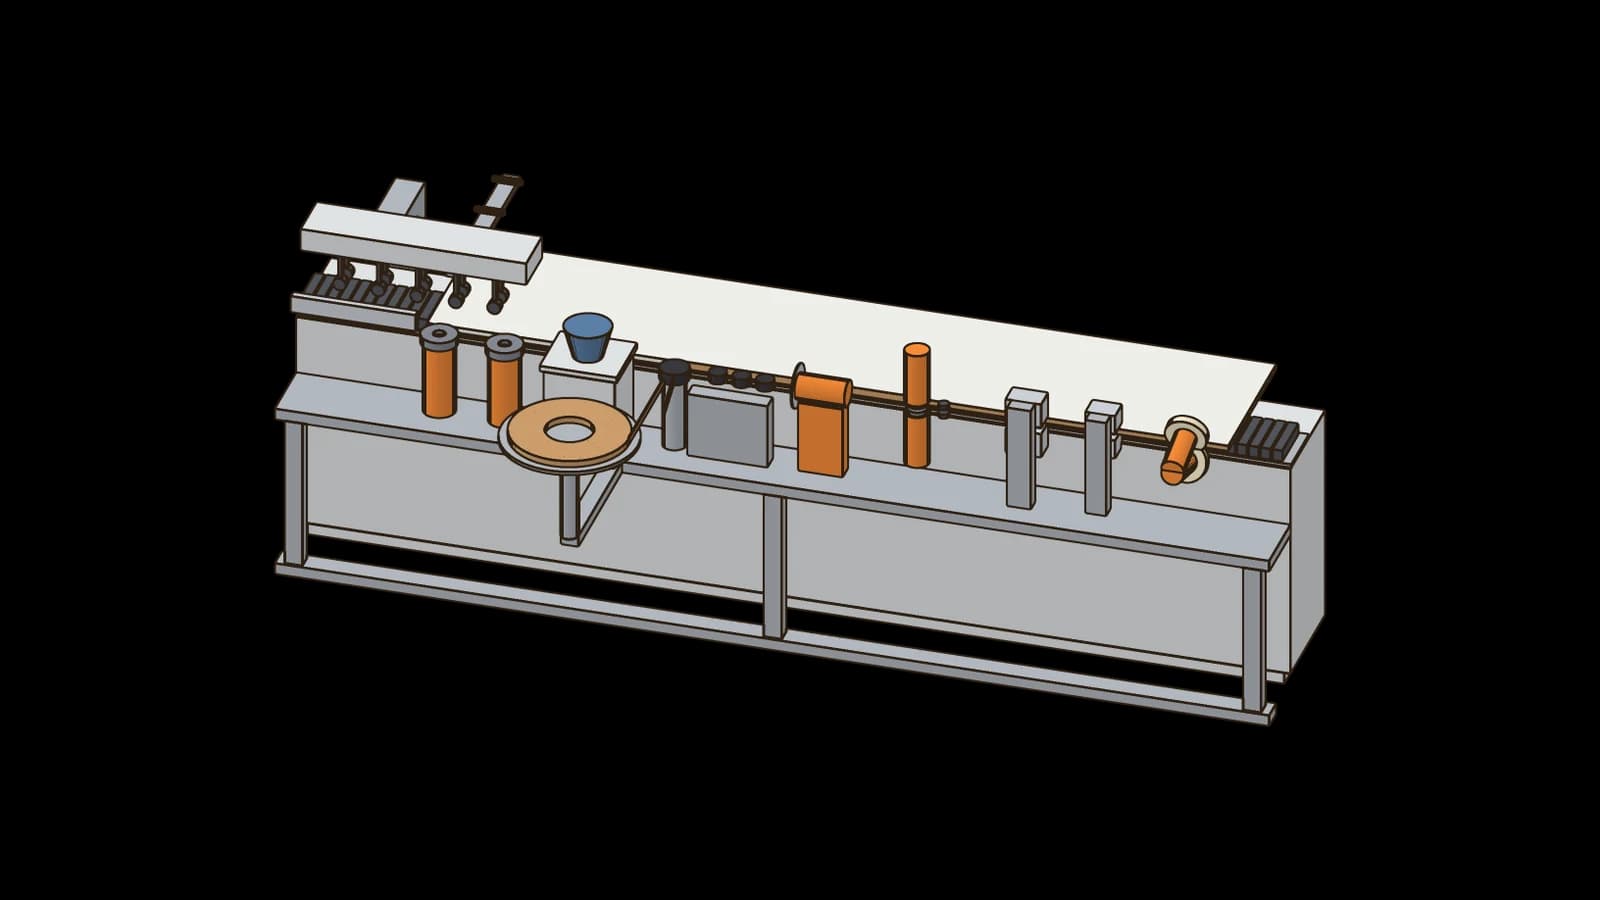
Die Schnittkante von Spanplatte, MDF oder Multiplex bleibt ohne Behandlung nicht nur sichtbar, sondern auch empfindlich gegen Feuchtigkeit und Stöße. Die Kantenanleimmaschine schließt diese Kante durchlaufend mit Kantenband oder einer dünnen Massivholzleiste – von der einfachen Handmaschine für Einzelstücke bis zur Durchlaufanlage mit mehreren Bearbeitungsstationen.
Aufbau
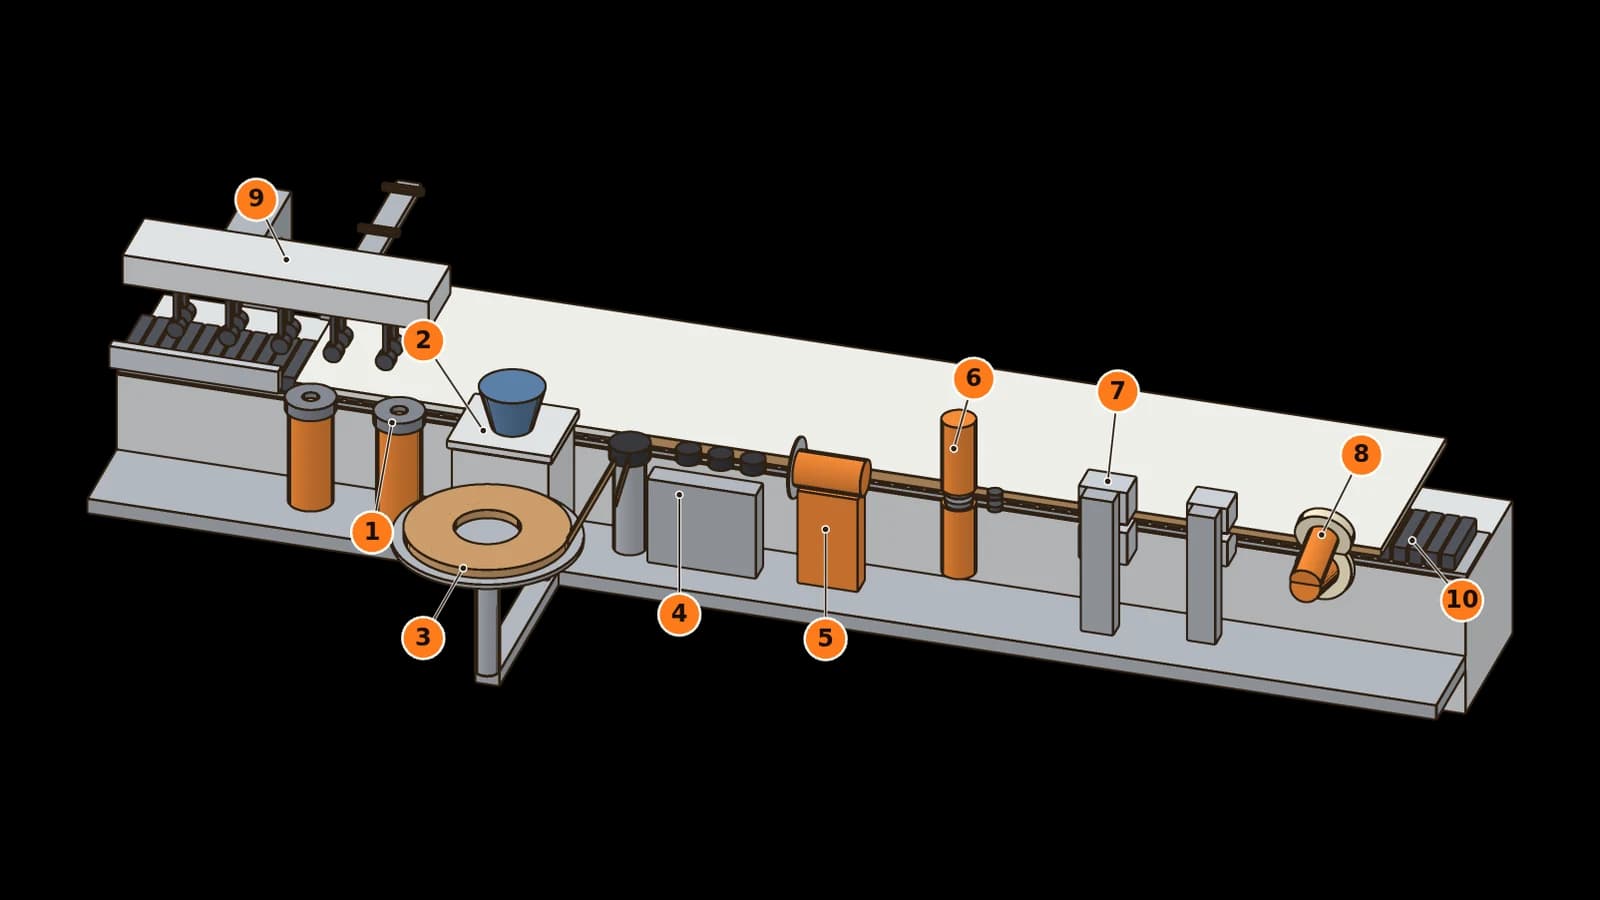
In der Durchlaufmaschine liegt die Platte auf einer Transportkette, ein Oberdruck mit Rollen hält sie von oben. So läuft sie an den Aggregaten vorbei, die alle auf derselben Seite sitzen:
- Das Fügefräsaggregat fräst mit zwei gegenläufigen Diamantfräsern etwa einen Millimeter von der Kante ab. Sägeriefen und kleine Ausrisse verschwinden, die Kante ist frisch und rechtwinklig – die Voraussetzung für eine feine Fuge.
- Der Leimauftrag walzt Schmelzklebstoff aus dem beheizten Leimbecken auf die Plattenkante.
- Aus dem Kantenmagazin läuft das Kantenband von der Rolle in die Andruckzone.
- In der Andruckzone pressen eine große und mehrere kleine Rollen die Kante an, solange der Leim noch heiß ist.
- Das Kappaggregat sägt den Überstand am Anfang und Ende der Platte ab.
- Das Bündigfräsaggregat nimmt den Überstand oben und unten ab, meist gleich mit Radius oder Fase.
- Profilziehklingen glätten die Radien, Flächenziehklingen entfernen Leimreste an der Fuge.
- Das Schwabbelaggregat poliert die Kante mit Stoffscheiben und frischt die Farbe auf.
Größere Maschinen ergänzen ein Kopierfräsaggregat, das auch die Ecken verrundet, und eine Nutfräse. Einfache Handanleimgeräte beschränken sich auf Leimauftrag und Andrücken; besäumt wird dann von Hand.
Eigenschaften
- PUR-Klebstoffe ergeben eine sehr feine, wasserfeste Fuge und sind bei Küchen- und Feuchtraummöbeln verbreitet; EVA-Klebstoffe sind günstiger und einfacher zu verarbeiten, zeigen aber eher eine sichtbare Fuge und vertragen weniger Wärme.
- Vorschub, Leimtemperatur und Auftragsmenge müssen zusammenpassen – zu kalter oder zu wenig Leim bindet nicht richtig, zu viel quillt heraus.
- Massivholzkanten wirken hochwertiger und lassen sich nachträglich profilieren, reißen aber beim Bündigfräsen leichter aus.
- Eine sauber bündig gefräste und verrundete Kante verhindert Überstände, an denen sich Schmutz und Feuchtigkeit festsetzen.
Verwendung
- Kantenschutz an Korpusteilen, Böden und Türen aus Spanplatte oder MDF
- Feuchtraumtaugliche Kanten mit PUR-Kleber für Küchen- und Badmöbel
- Massivholzkanten als optische Aufwertung sichtbarer Plattenkanten
- Gerundete Werkstücke an Bearbeitungszentren mit Kantenaggregat oder mit dem Handanleimgerät
Verarbeitung
- Platten und Kantenmaterial vor der Verarbeitung auf Raumtemperatur bringen – kalte Platten lassen den Schmelzkleber zu schnell erstarren.
- Leimtemperatur nach Herstellerangabe einhalten.
- In der Durchlaufmaschine wird direkt nach dem Anpressen gefräst; beim Handanleimgerät vor dem Besäumen abkühlen lassen.
- Die Plattenkante muss sauber und rechtwinklig geschnitten sein, sonst bleibt eine sichtbare Fuge.
Anleitung: Kante an der Durchlaufmaschine anleimen
Einrichten und erste Platte
- 1
Aufheizen
Leimbecken einschalten und warten, bis die Verarbeitungstemperatur des Klebstoffs erreicht ist.
- 2
Kante einlegen
Kantenrolle einsetzen, Kantenhöhe so wählen, dass sie oben und unten 1–2 mm übersteht.
- 3
Aggregate einstellen
Plattendicke am Oberdruck einstellen, Bündigfräser, Ziehklinge und Polierscheiben auf die Kantendicke einstellen.
- 4
Probestück
Reststück durchlaufen lassen und prüfen: Fuge, Überstand, Radius und Haftung – etwa durch Abreißen eines Kantenstücks.
Technische Daten
| Vorschubgeschwindigkeit | ca. 6–20 m/min |
|---|---|
| Kantendicke | 0,4–3 mm (Kunststoff), dickere Massivholzkanten je nach Maschine |
| Klebstoffe | EVA (Standard), PO, PUR (feuchtebeständig, sehr feine Fuge) |
| Verarbeitungstemperatur EVA | ca. 180–210 °C |
| Aggregate | Fügefräsen, Leimauftrag, Andrücken, Kappen, Bündigfräsen, Ziehklingen, Schwabbeln |
Fazit
Die Kantenanleimung ist oft der letzte sichtbare Verarbeitungsschritt an einer Plattenkante – die Wahl zwischen EVA- und PUR-Kleber sollte sich dabei klar am späteren Einsatzort (trocken oder feucht) orientieren, nicht allein am Preis.