Schleifen ist der letzte Bearbeitungsschritt vor Lackierung oder Ölung – und der, den der Kunde später als Erstes mit den Fingerspitzen ertastet. Handgeführte Maschinen für Einzelstücke und stationäre Durchlaufschleifmaschinen für Serienarbeit ergänzen sich dabei je nach Werkstück und Stückzahl.
Aufbau
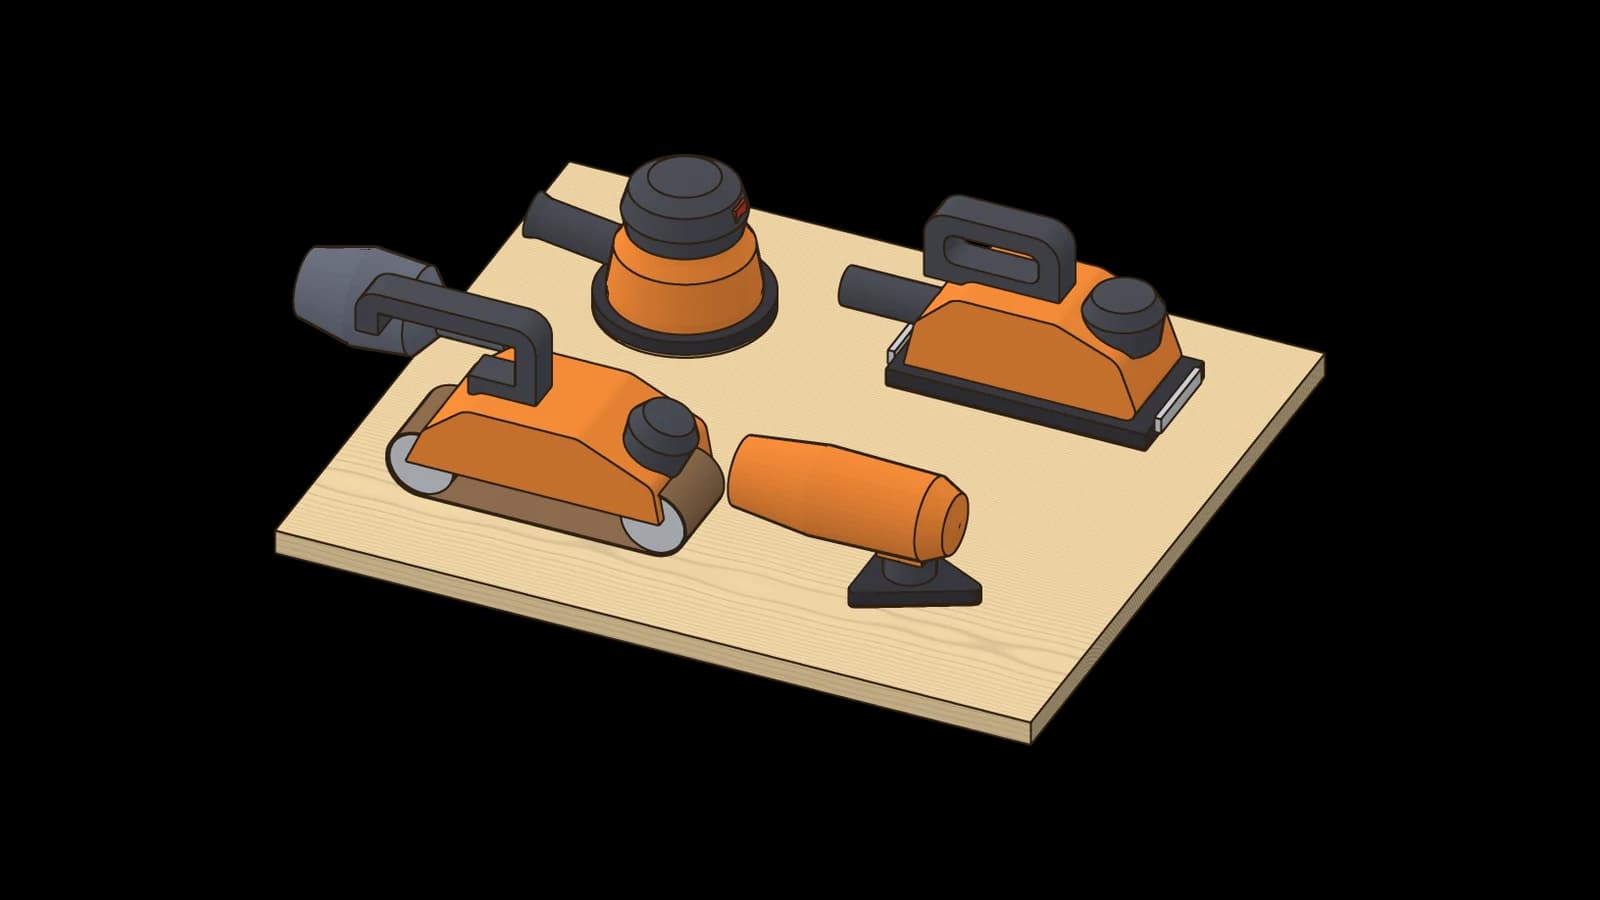
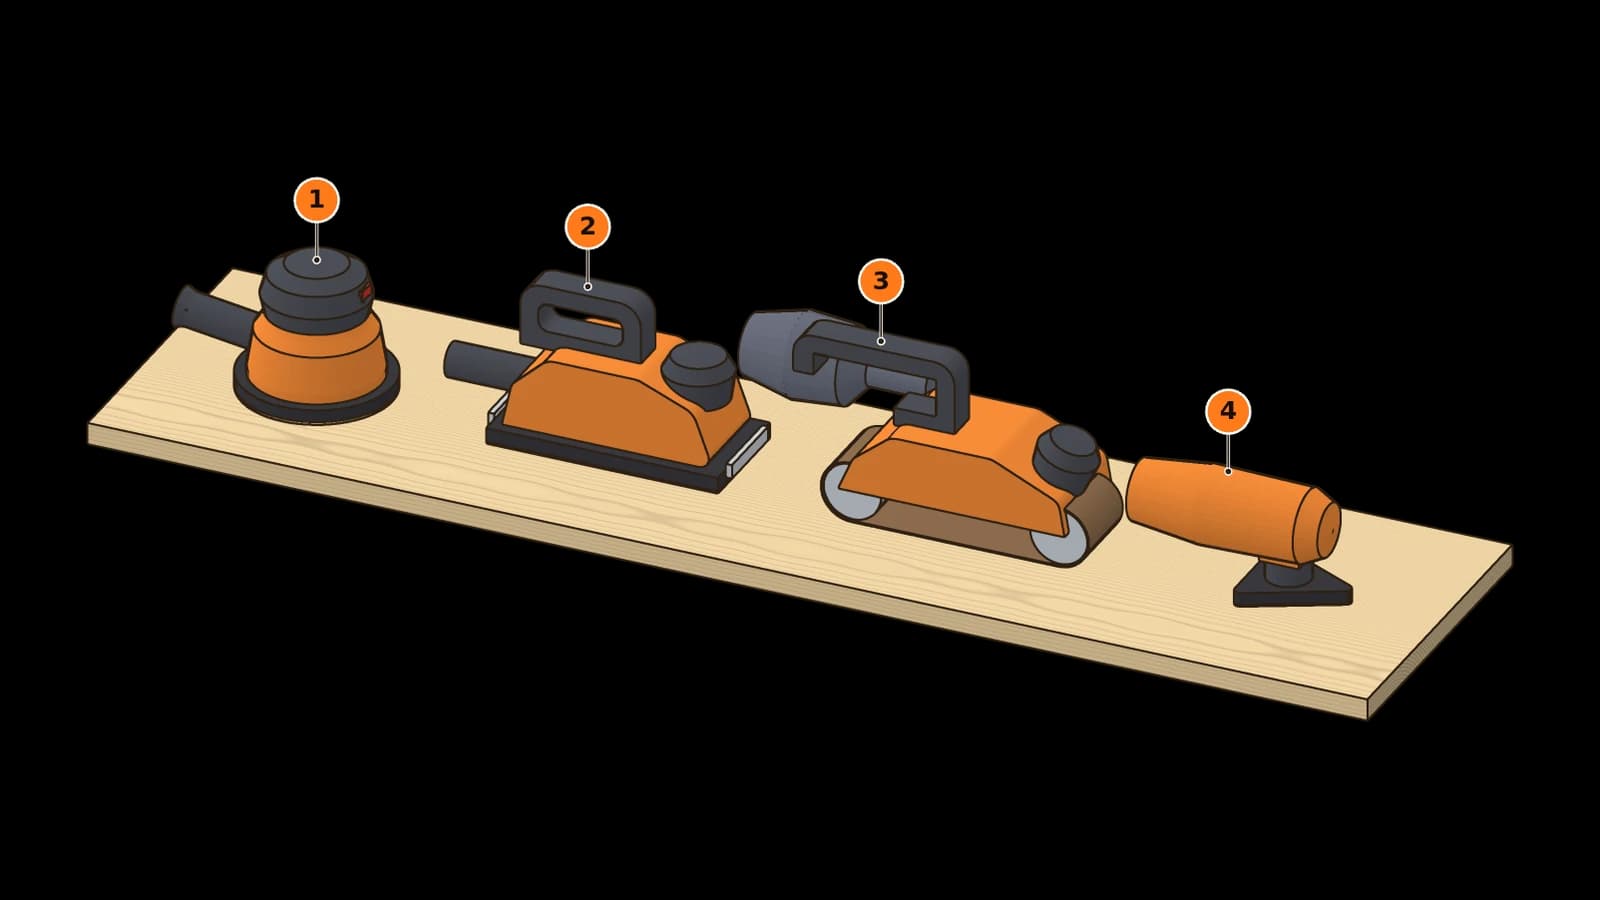
Der Exzenterschleifer bewegt seinen runden Schleifteller auf einer kleinen Kreisbahn und lässt ihn zugleich frei oder angetrieben drehen – diese Überlagerung verhindert die kreisrunden Spuren reiner Rotationsschleifer. Der Schwingschleifer bewegt einen rechteckigen Schleifschuh in kleinen Kreisen; er schleift weniger aggressiv, kommt aber mit seinen geraden Kanten bis in Ecken. Der Deltaschleifer mit dreieckigem Teller erreicht Innenecken, Sprossen und Profile. Der Bandschleifer führt ein endloses Schleifband über zwei Rollen und trägt entlang der Faser kräftig ab.
Stationäre Breitband- und Kalibrierschleifmaschinen ziehen das Werkstück auf einem Förderband unter einem oder mehreren breiten Schleifbändern hindurch und schleifen die ganze Breite in einem Durchgang. Das erste Aggregat arbeitet meist mit einer Kontaktwalze, die das Band auf das Werkstück drückt und auf Dicke schleift. Ein folgendes Aggregat mit Schleifschuh liegt flächig auf und sorgt für den feinen Schliff; beim Segmentschleifschuh drücken viele einzelne Segmente, damit auch furnierte Kanten nicht durchgeschliffen werden.
Eigenschaften
- Die Körnung bestimmt Abtrag und Oberflächengüte: grob (P60–P100) zum Abtragen und Ausgleichen, fein (P150–P240) für den letzten Schliff vor der Oberflächenbehandlung.
- Kratzer einer zu groben Körnung werden im fertigen Anstrich sichtbar – besonders bei gebeizten oder dunklen Oberflächen.
- Kalibrierschleifmaschinen gleichen kleine Dickenunterschiede in Leimholzplatten aus und übernehmen damit teils die Arbeit des Dickenhobels bei dünneren Werkstücken.
- Beim Schleifen entsteht besonders feiner Staub – eine wirksame Absaugung direkt am Werkzeug ist hier wichtiger als bei fast jeder anderen Bearbeitung.
Verwendung
- Oberflächenvorbereitung vor Lackierung, Ölung oder Wachsbehandlung
- Kalibrieren von Leimholzplatten und furnierten Bauteilen auf einheitliche Dicke
- Verrunden und Brechen von Kanten vor der Endmontage
- Zwischenschliff zwischen einzelnen Lackaufträgen
Verarbeitung
- Körnung schrittweise steigern und dabei höchstens etwa eine Stufe überspringen (z. B. P80 → P120 → P180).
- Von Hand und mit dem Bandschleifer in Faserrichtung schleifen, nie quer dazu.
- Schleifmittel rechtzeitig wechseln – zugesetztes Schleifpapier poliert statt zu schleifen und erhitzt die Oberfläche.
- Absaugung am Schleifgerät konsequent nutzen; Schleifstaub zählt zu den gesundheitlich besonders belastenden Stäuben (siehe Absaugtechnik).
Anleitung: Fläche vor dem Lackieren schleifen
Massivholzfläche für Lack vorbereiten
- 1
Ausgleichen
Hobelschläge und Unebenheiten mit P80 oder P100 entfernen, mit dem Exzenterschleifer in überlappenden Bahnen.
- 2
Feiner werden
In Stufen auf P150–P180 gehen; nach jeder Stufe entstauben und die Kratzer der vorigen Körnung prüfen, etwa im Streiflicht.
- 3
Kanten brechen
Scharfe Kanten mit einem Schleifklotz leicht brechen, damit der Lack dort nicht abplatzt.
- 4
Wässern bei Wasserlack
Vor wasserbasierten Lacken die Fläche anfeuchten, trocknen lassen und mit der letzten Körnung nachschleifen – siehe Wasserlack.
- 5
Entstauben
Gründlich absaugen und mit einem Staubbindetuch abwischen, dann direkt beschichten.
Mehr zu den Lacken selbst steht bei den Oberflächen.
Technische Daten
| Körnung Grobschliff | P60–P100 |
|---|---|
| Körnung Feinschliff (vor Lackierung) | P150–P240 |
| Schwingkreis Exzenterschleifer | meist 2–5 mm |
| Bandgeschwindigkeit Breitbandschleifer | ca. 15–25 m/s |
| Durchlasshöhe Breitbandschleifer | meist 3–225 mm |
| Sicherheitsnorm stationär | DIN EN ISO 19085-8 (Bandschleif- und Kalibriermaschinen) |
Fazit
Schleifen entscheidet über den ersten Eindruck jeder fertigen Oberfläche – wer Körnung Schritt für Schritt steigert und konsequent in Faserrichtung arbeitet, vermeidet die häufigsten sichtbaren Fehler vor der Lackierung.