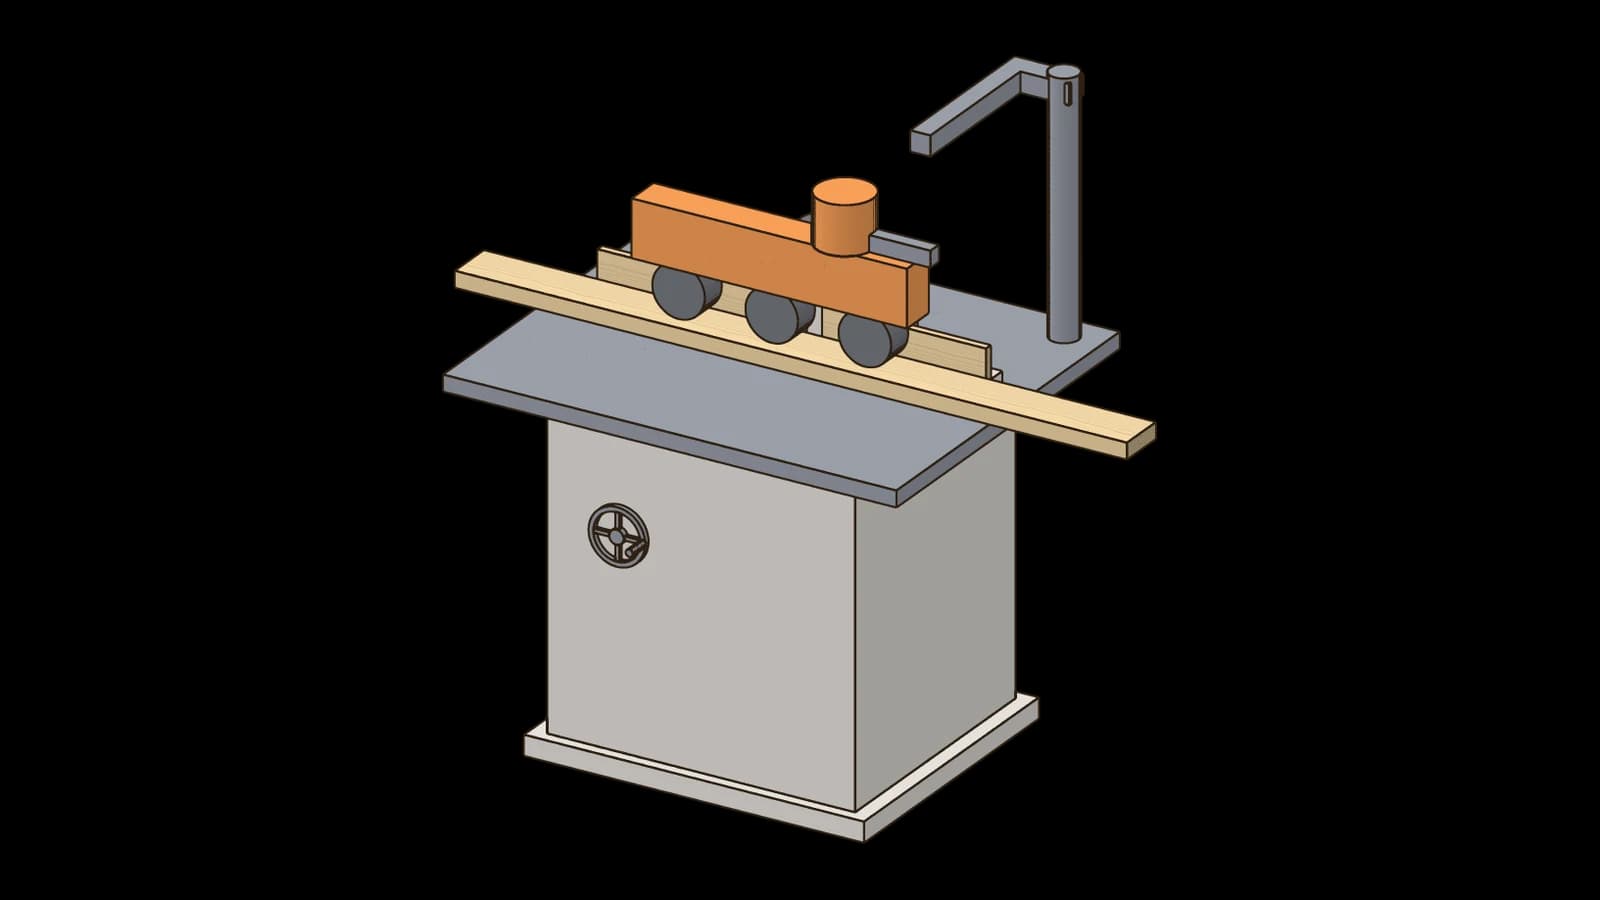
Fräsen formt Profile, Nuten, Falze und Verbindungen, die weder Säge noch Hobel erzeugen können. In der Werkstatt begegnen sich dabei zwei grundlegend verschiedene Bauformen: die stationäre Tischfräse mit feststehender Spindel und geführtem Werkstück sowie die handgeführte Oberfräse, die über das feststehende Werkstück bewegt wird.
Aufbau
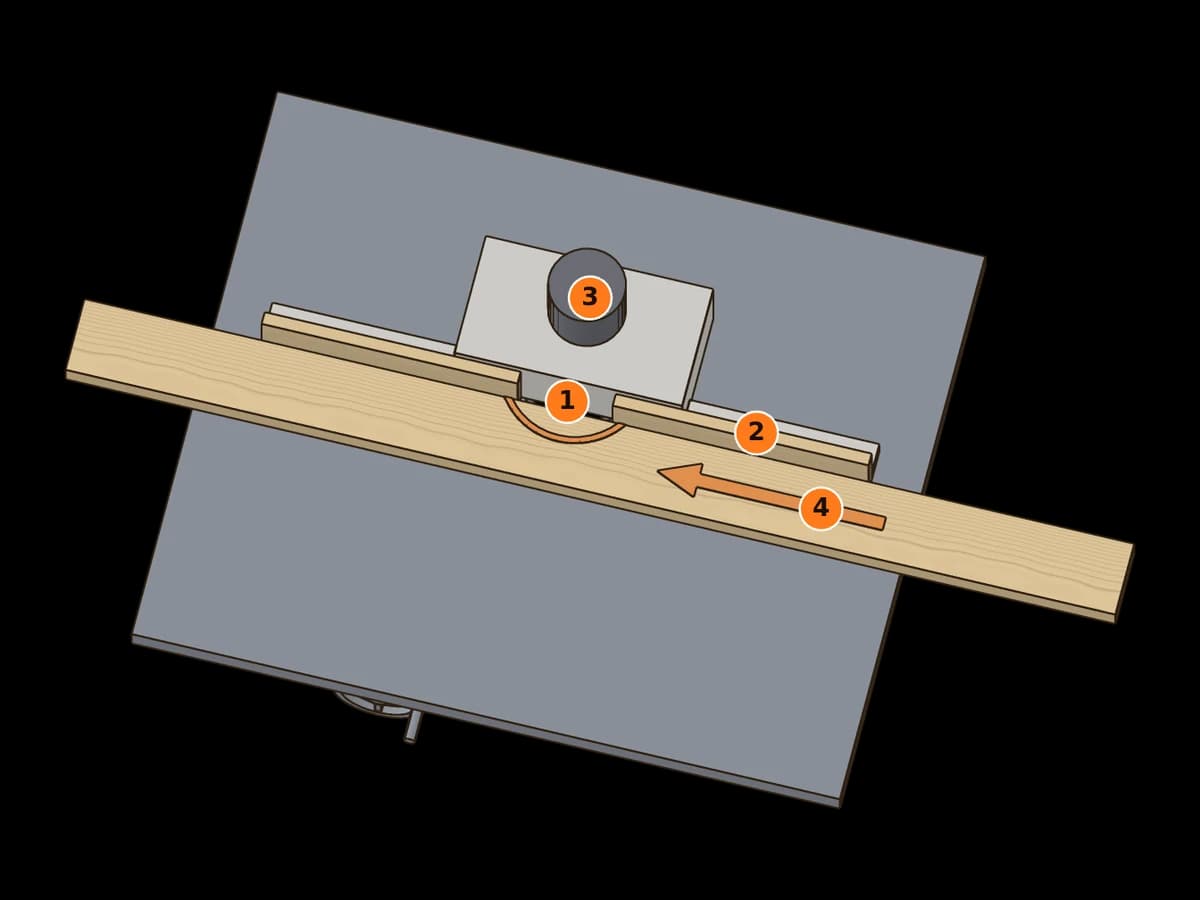
Bei der Tischfräse ragt die senkrechte, höhenverstellbare Frässpindel durch den Maschinentisch. Ein Fräsanschlag aus zwei Anschlaglinealen führt das Werkstück, die Haube dahinter saugt ab. Der Vorschubapparat drückt das Werkstück mit angetriebenen Rollen gegen Anschlag und Tisch und schiebt es gleichmäßig am Werkzeug vorbei – die Hände bleiben weit weg vom Fräser. Die Oberfräse trägt ihr Werkzeug in einer Spannzange über einem Fräskorb, der auf dem Werkstück gleitet; Parallelanschlag, Kopierhülse oder Führungsschiene führen sie.
Sicherheit
- Mit Handvorschub wird nur im Gegenlauf gefräst: Das Werkstück läuft gegen die Schneidrichtung des Werkzeugs. Im Gleichlauf würde der Fräser das Werkstück mitreißen.
- Werkzeuge für Handvorschub sind mit „MAN“ gekennzeichnet und rückschlagarm gebaut; die auf dem Werkzeug angegebene Höchstdrehzahl darf nie überschritten werden.
- Rückschlag und Werkzeugkontakt gehören laut Berufsgenossenschaft zu den häufigsten Ursachen schwerer Handverletzungen an der Tischfräse – ein Vorschubapparat verringert dieses Risiko erheblich.
Eigenschaften
- Die Drehzahl muss zum Werkzeugdurchmesser passen: Je größer der Fräser, desto niedriger die Drehzahl, damit die Schnittgeschwindigkeit am Umfang im zulässigen Bereich bleibt.
- Fräser mit Vorschneidern oder wechselnder Schneidenneigung verringern Ausrisse an Querholz und beschichteten Kanten.
- Die Oberfräse bringt die Fräse zum Werkstück – ideal für große Teile, Aussparungen und Arbeiten mit Schablone.
Verwendung
- Nut- und Federverbindungen, Falze für Rückwände und Böden
- Profilieren von Kanten, Gesimsen und Zierleisten
- Bündigfräsen mit Anlaufring oder Kopierhülse an Schablonen
- Fräsen von Schlossnischen, Beschlagaussparungen und Kabeldurchführungen mit der Oberfräse
Verarbeitung
- An der Tischfräse wo immer möglich den Vorschubapparat, sonst Druckkämme und Schiebehölzer einsetzen.
- Die Anschlaglineale so dicht wie möglich an das Werkzeug stellen; bei kurzen oder schmalen Werkstücken mit Zuführlade oder Schablone arbeiten.
- An der Oberfräse in mehreren flachen Zustellungen fräsen, besonders bei hartem oder astigem Holz.
- Schablonen und Anschläge so gestalten, dass die Hände nie in Werkzeugnähe geraten.
Anleitung: Fräsanschlag mit Vorschubapparat einrichten
Profil an einer Kante fräsen
- 1
Werkzeug einsetzen
Maschine sichern, MAN-Werkzeug mit passender Drehrichtung aufsetzen, Drehzahl nach Werkzeugdurchmesser und Angabe auf dem Werkzeug wählen.
- 2
Höhe und Anschlag einstellen
Fräshöhe einstellen, Anschlaglineale auf die Profiltiefe ausrichten und dicht an das Werkzeug schieben, Haube schließen.
- 3
Vorschubapparat ausrichten
Rollen etwas tiefer als die Werkstückoberkante stellen und leicht zum Anschlag neigen, damit sie das Werkstück an Tisch und Anschlag drücken; eine Rolle vor, eine hinter dem Werkzeug.
- 4
Probestück fräsen
Absaugung einschalten, Reststück im Gegenlauf durchlaufen lassen, Profil messen und nachstellen.
Technische Daten
| Spindeldrehzahl Tischfräse | ca. 3.000–10.000 U/min, meist in Stufen |
|---|---|
| Drehzahl Oberfräse | ca. 10.000–25.000 U/min |
| Werkzeugaufnahme | meist 30 mm Frässpindel (stationär), 8 oder 12 mm Spannzange (Oberfräse) |
| Werkzeuge | DIN EN 847-1, für Handvorschub mit „MAN“ gekennzeichnet |
| Sicherheitsnorm stationär | DIN EN ISO 19085-6 (Tischfräsmaschinen) |
Fazit
Fräsen eröffnet gestalterisch die meisten Möglichkeiten aller Werkstattmaschinen – verlangt aber auch die größte Disziplin bei Schutzeinrichtungen und Vorschubtechnik, da Werkzeug und Werkstück hier am direktesten aufeinandertreffen.