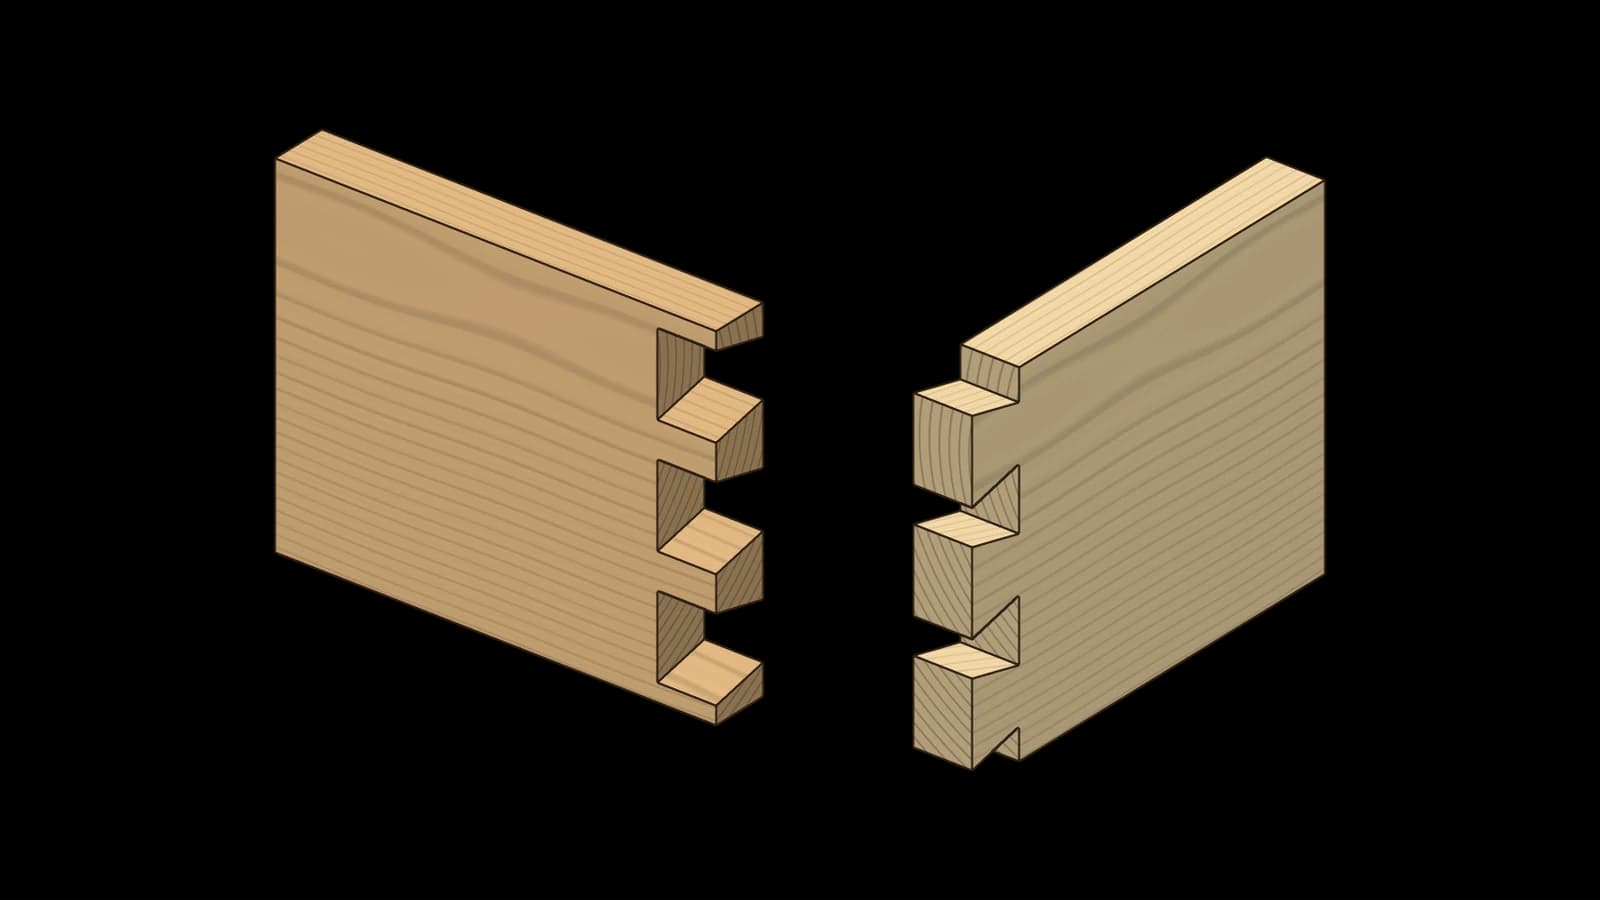
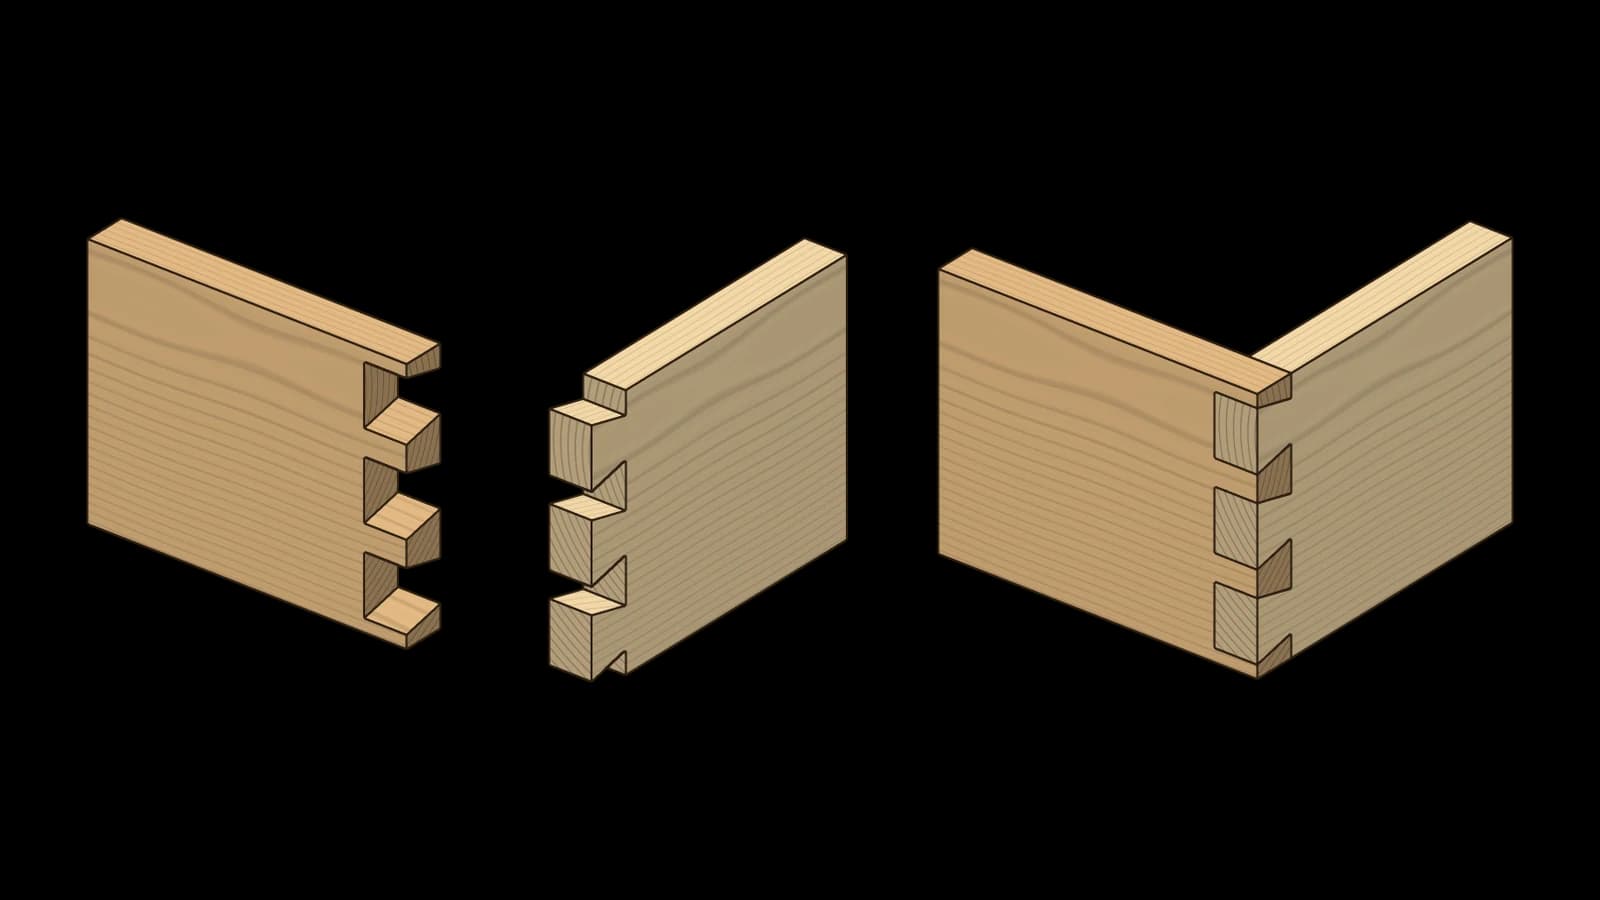
Die Schwalbenschwanzverbindung – im Handwerk meist kurz „Zinkung“ genannt – verbindet zwei Werkstücke über ineinandergreifende, trapezförmige Zinken. Die schräge Flanke der Zinken sorgt dafür, dass sich die Verbindung unter Zugbelastung selbst verspannt, statt sich zu lösen. Sie gilt als Königsdisziplin der klassischen Verbindungstechnik und ist bis heute das Erkennungsmerkmal hochwertiger, handgefertigter Schubladen.
Aufbau
Das Brett mit den trapezförmigen Schwalben heißt Schwalbenstück, das Gegenstück mit den Zinken Zinkenstück. Drei Grundformen werden unterschieden:
- Offene (durchgesteckte) Zinkung – Zinken und Schwalben gehen durch beide Bretter und sind an beiden Seiten der Ecke sichtbar; klassisch bei Kisten, Werkzeugkästen und Truhen.
- Halbverdeckte Zinkung (Schubkastenzinkung) – von vorne unsichtbar, weil die Schwalben nur bis zu einer stehen gebliebenen Vorderwand in die Front reichen; der Standard für Schubkastenfronten im Massivholzmöbelbau.
- Verdeckte Zinkung (Gehrungszinkung) – Zinken und Schwalben liegen ganz im Inneren, außen läuft eine Gehrung; kein Hirnholz sichtbar, die aufwendigste Ausführung.
Weitere Varianten passen die Grundform an besondere Anforderungen an:
- Schräge Zinkung – die Werkstücke treffen nicht im rechten Winkel aufeinander, sondern schräg – etwa bei trapezförmigen Kästen oder Schubladen für Eckschränke.
- Gezinkte Ecke mit Falz – die Bretter haben innen einen Falz, etwa für Boden oder Rückwand. Die Zinkung wird so eingeteilt, dass der Falz durchläuft; am Rand ist er abgesetzt oder auf Gehrung geschnitten.
- Zierzinken – Zinken in besonderer Form oder Teilung, etwa sehr schmale Zinken, als gestalterisches Element an einer sichtbaren Ecke.
Zu unterscheiden von der Zinkung ist die gerade Zinkenverbindung (Fingerzinken), bei der die Zinken parallel statt trapezförmig verlaufen – einfacher maschinell zu fertigen, aber ohne den selbstverkeilenden Effekt der Schwalbenschwanzform. Da bei parallelen Flanken keine Kraftübertragung über Keilwirkung stattfindet, muss die Fingerzinkung immer verleimt werden. Der Fingerzapfen ist eine Sonderform davon für T-förmige Anschlüsse, etwa wenn ein Mittelsteg auf einen durchlaufenden Rahmen trifft statt zweier Werkstücke im rechten Winkel.
Eigenschaften
- Formschlüssig: Die trapezförmigen Flanken verkeilen sich unter Zugbelastung – die Verbindung hält mechanisch, auch bevor der Leim aushärtet.
- Sehr hohe Zugfestigkeit in der Richtung, in der die Schwalben verlaufen – ideal für Schubkästen, deren Front beim Öffnen an den Seiten zieht.
- Der Flankenwinkel ist eine Faustregel, keine feste Norm: enger (ca. 1:8) bei Hartholz, das leicht spaltet, weiter (ca. 1:6) bei Nadelholz.
- Traditionell von Hand mit Zinkensäge und Stechbeitel gefertigt; maschinell mit Zinkenfräse, Fräsanschlag-Schablone oder CNC.
Verwendung
- Schubladenzargen (Front-Seite und Seite-Rückwand) im Massivholz- und hochwertigen Möbelbau
- Kisten, Werkzeugkästen, Truhen
- Eckverbindungen an Korpussen, die auf Zug beansprucht werden
Verarbeitung
- Anriss immer zuerst am dickeren/sichtbaren Werkstück, dann die Zinken als Schablone auf das Gegenstück übertragen – so passen beide Hälften exakt.
- Beim Sägen knapp neben der Anrisslinie bleiben und mit dem Stechbeitel auf Maß nacharbeiten; lieber zu eng ansetzen als zu weit.
- Maschinelle Fertigung (Zinkenfräse mit Schablone, Oberfräse mit Zinkenlade oder CNC) liefert absolut gleichmäßige Zinken und ist bei Serienfertigung Standard.
- Vor dem Verleimen trocken zusammenstecken (Anprobe) – Nacharbeit ist deutlich einfacher als bei bereits verleimten Zinken.
Anleitung: von Hand herstellen
Sechs Varianten zum Aufklappen. Alle bauen auf derselben Grundlogik auf: erst die Zinken anreißen und ausarbeiten, dann mit dem fertigen Zinkenstück die Gegenseite anzeichnen.
Offene Zinkung
- 1
Hölzer zuschneiden und Schreinerdreieck anzeichnen
Beide Werkstücke auf Maß hobeln und ablängen, Kopfholz rechtwinklig bestoßen. Festlegen, welches Teil die Zinken und welches die Schwalben bekommt – bei einer Kiste typischerweise Vorder-/Rückwand mit Zinken, Seitenteile mit Schwalben.
- 2
Holzstärke anreißen
Beim Zinkenstück nur auf den Flächen, beim Schwalbenstück rundherum. Bei unterschiedlichen Holzstärken die tatsächliche Stärke des Gegenstücks übernehmen.
- 3
Zinkenteilung mit der Zinkenformel anzeichnen
Zwei Hilfslinien anlegen (halbe Holzstärke auf dem Kopfholz des Zinkenstücks, zweieinhalbfache Holzstärke auf der Fläche des Schwalbenstücks). Die Anzahl der Zinken ergibt sich aus Holzbreite ÷ (1,5 × Holzstärke); eine Schmiege von etwa 1:6 gilt als bewährtes Verhältnis zwischen Haltbarkeit und Optik.
- 4
Zinken einschneiden und freistemmen
Abfallendes Holz mit Kreuzchen markieren, damit der Sägeschnitt nicht auf der falschen Seite der Anrisslinie liegt. Auf der Innenseite mit dem Stechbeitel beginnen und bis zur Hälfte der Holzstärke arbeiten, dann von der Gegenseite weiterstemmen.
- 5
Schwalben mit dem Zinkenstück anreißen
Das fertige Zinkenstück wie im späteren Zusammenbau an das Schwalbenstück halten und die Zinkenform mit Reißnadel oder spitzem Bleistift direkt übertragen – das ergibt eine exakte Passung ohne erneutes Rechnen.
- 6
Schwalben sägen und freistemmen
Erst alle rechts geneigten, dann alle links geneigten Schrägen sägen, danach wie beim Zinkenstück freistemmen.
- 7
Einpassen, verleimen, putzen
Trocken zusammenstecken und bei Bedarf mit dem Stechbeitel nacharbeiten. Innenflächen vor dem Verleimen säubern, beim Verleimen auf Winkligkeit (Diagonalen messen) achten, abschließend schleifen und Kanten brechen.
Halbverdeckte Zinkung (Schubkastenzinkung)
- 1
Zinkentiefe festlegen
Die Zinken dürfen die sichtbare Front nicht durchstoßen – üblich sind rund zwei Drittel der Frontstärke. Diese Tiefe als Deckriss auf der Innenseite der Front anreißen.
- 2
Zinken am Seitenteil ausarbeiten
Einschneiden und freistemmen wie bei der offenen Zinkung, allerdings bleibt die Zinkenlänge durch den Deckriss begrenzt.
- 3
Schwalben an der Front anzeichnen und nur bis zum Deckriss ausstemmen
Mit dem fertigen Zinkenstück anreißen, dann vorsichtig von der Rückseite her bis zur markierten Tiefe stemmen – der Grund darf nicht durchbrochen werden, sonst ist die Front von vorne sichtbar durchlöchert.
- 4
Einpassen und verleimen
Wegen der geringen Resttiefe an der Front vorsichtig zusammenstecken, um die dünne Restwand nicht abzuscheren.
Schräge Zinkung
- 1
Anschlagwinkel der Werkstücke festlegen
Der Winkel, in dem die beiden Teile später zueinanderstehen (z. B. bei einem trapezförmigen Eckschrank), bestimmt die Ausgangslage für alle weiteren Anrisse.
- 2
Schreinerdreieck und Hilfslinien am abweichenden Winkel ausrichten
Statt eines rechten Winkels wird der tatsächliche Anschlagwinkel für Zinkenteilung und Kopfholz-Anriss verwendet – am besten mit einer Schmiege statt dem Anschlagwinkel abnehmen.
- 3
Zinken wie bei der offenen Zinkung ausarbeiten
Der Ablauf bleibt gleich, nur alle Linien laufen entsprechend dem angepassten Winkel statt im rechten Winkel zueinander.
Verdeckte Zinkung (Gehrungszinkung)
- 1
Falz und Gehrungslippe anreißen
An beiden Brettern bleibt außen eine dünne Lippe stehen, die später auf Gehrung geschnitten wird. Die Zinkung liegt vollständig dahinter – die Enden also nicht einfach auf 45° zuschneiden.
- 2
Schwalben und Zinken hinter der Lippe ausarbeiten
Wie bei der halbverdeckten Zinkung, nur an beiden Brettern verdeckt: Schwalben und Zinken nur bis zur Lippe einschneiden und ausstemmen.
- 3
Lippen auf Gehrung schneiden und feinarbeiten
Die Lippen auf 45° sägen und mit sehr scharfem Stechbeitel nacharbeiten. Die dünnen Gehrungskanten brechen leicht aus – kleine, kontrollierte Stemmschläge statt grober Schläge.
Fingerzinken
- 1
Zinkenbreite gleich Holzstärke anreißen
Anders als bei der Schwalbenschwanzform verlaufen alle Linien parallel und rechtwinklig zur Fläche, ohne Schmiege.
- 2
Sägen und stemmen oder mit der Zinkenfräse fertigen
Wegen der geraden, parallelen Schnitte lässt sich diese Form besonders gut mit Fräsanschlag-Schablone oder Zinkenfräse in Serie fertigen.
- 3
Sorgfältig verleimen
Da parallele Flanken keine Keilwirkung entfalten, hält die Verbindung ohne Leim praktisch nicht – ausreichend Leim und Anpressdruck sind hier wichtiger als bei der Schwalbenschwanzform.
Fingerzapfen
- 1
T-Anschluss anzeichnen
Im Unterschied zu den übrigen Varianten trifft hier ein Mittelsteg auf einen durchlaufenden Rahmen statt zwei Werkstücke im rechten Winkel – die Anschlussstelle entsprechend auf dem durchlaufenden Teil markieren.
- 2
Zapfenlöcher im durchlaufenden Rahmen anreißen und ausstemmen
Mehrere kurze Zapfenlöcher statt eines durchgehenden Schlitzes anlegen, passend zur Zinkenteilung des Mittelstegs.
- 3
Mittelsteg mit den Fingerzapfen ausarbeiten und einzeln einpassen
Jeden Zapfen einzeln auf Passung prüfen, da mehrere kurze Zapfen gleichzeitig einschieben müssen – ungleichmäßige Passung an nur einem Zapfen verhindert sonst das vollständige Einsetzen.
Technische Daten
| Flankenwinkel | ca. 1:6 bis 1:8 (Faustregel, Hartholz enger) |
|---|---|
| Zinkenbreite | typisch 8–15 mm, je nach Bauteildicke |
| Belastung | sehr hoch auf Zug, formschlüssig auch ohne Leim |
| Lösbar | nein |
| Sichtbarkeit | sichtbar (offen) oder verdeckt (Schwalbenschwanz halbverdeckt) |
Fazit
Die Schwalbenschwanzverbindung ist aufwendiger als jede Dübel- oder Beschlagverbindung, bietet dafür aber unübertroffene Zugfestigkeit und gilt zurecht als Qualitätsmerkmal handwerklicher Schubladenfertigung. Für die schnelle Serienfertigung sind Dübel- oder Domino-Verbindungen wirtschaftlicher; wo Optik und Langlebigkeit zählen, bleibt die Zinkung erste Wahl.